Language


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website


Die Verwaltung einer Anlage, in der sowohl große Palettenreserven als auch Hochgeschwindigkeits-Split-Case-Kartons verarbeitet werden, führt zu inhärenten betrieblichen Reibungsverlusten. Lagerleiter stehen oft vor einem Kompromiss zwischen der Maximierung der Lagerdichte und der Aufrechterhaltung einer schnellen Kommissionierbarkeit. Die Verwendung homogener Regalkonfigurationen für gemischte Bestände führt unweigerlich zu aufgeblähten Kommissionierwegen, verschwendetem vertikalem Würfelraum und übermäßigen Gabelstaplerfahrten. Diese Ineffizienzen erhöhen direkt die Arbeitsstunden und schränken den Gesamtdurchsatz der Anlage erheblich ein.
Das Richtige auswählen Lagerlösungen erfordern eine kalkulierte Integration von hochdichten Reservesystemen und schwerkraftgespeisten aktiven Kommissionierzonen. Sie können eine Anlage mit gemischtem Bestand nicht als einzelne Betriebszone behandeln. Stattdessen müssen Sie unterschiedliche, aber miteinander verbundene Ökosysteme entwickeln, die gleichzeitig die Massenlagerung und die Stückkommissionierung übernehmen. Dieser Leitfaden bietet einen technischen Rahmen für die Bewertung, Kombination und Implementierung hybrider Regalsysteme auf der Grundlage von Durchsatzanforderungen, Anlagenbeschränkungen und Zeitplänen für die Kapitalrendite.
Hybride Architektur ist zwingend erforderlich: Effiziente Anlagen mit gemischtem Lagerbestand erfordern die Entkopplung von Reservespeicher (Paletten) von aktiven Kommissionierflächen (Kartons) mithilfe integrierter, mehrstufiger Konfigurationen.
Kompromisse zwischen Zugänglichkeit und Dichte: Selektive Palettenregale maximieren die SKU-Zugänglichkeit für verschiedene Bestände, während Push-Back- oder Palettenflusssysteme die Dichte für Vorgänge mit kleinen SKUs und hohem Volumen priorisieren.
Arbeitseffizienz steigert ROI: Durch die Implementierung von Kartondurchlaufregalen in aktiven Kommissionierungszonen können Kommissionierungswege um bis zu 65 % verkürzt werden, wodurch die höheren Anfangsinvestitionen durch nachhaltige Arbeitseinsparungen ausgeglichen werden.
Konformität geht vor dem Entwurf: Die Systemauswahl muss sich strikt an der örtlichen seismischen Zoneneinteilung, den NFPA-Feuerbekämpfungsvorschriften und den bestehenden Beschränkungen für Materialtransportgeräte (MHE) orientieren.
Bevor Sie physische Hardware auswählen, müssen Sie die spezifischen Engpässe identifizieren, die Ihren aktuellen Betrieb beeinträchtigen. Zu den häufigsten Reibungspunkten gehören schwere Nachschubverzögerungen, Überlastung der Kommissionierer in aktiven Gängen und tote Lagerbestände, die den Zugang zu Hochgeschwindigkeits-SKUs physisch blockieren. Durch die genaue Festlegung des Problems wird sichergestellt, dass der resultierende Systementwurf direkt auf betriebliche Schwachstellen abzielt und nicht nur Stahl in das Gebäude einbaut.
Die Durchsatzprofilierung bestimmt die erforderliche Quadratmeterzahl und vertikale Grundfläche für jeden Speichertyp. Um ein genaues Profil zu erstellen, führen Sie die folgenden Schritte aus:
Extrahieren Sie 90 bis 120 Tage Bestellhistorie aus Ihrem Warehouse Management System (WMS).
Isolieren Sie das genaue Verhältnis zwischen Lieferungen voller Paletten und einzelnen geteilten Kartons.
Identifizieren Sie Spitzengeschwindigkeitsperioden, um die maximalen Anforderungen an die aktive Aufnahmefläche zu ermitteln.
Ordnen Sie die physischen Abmessungen, das Gewicht und die Verpackungsart der 20 % der am schnellsten verkauften SKUs zu.
Wenn 80 % Ihres Ausgangsvolumens aus einzelnen Kartons bestehen, wird die Bereitstellung des Großteils Ihrer Stellfläche für statische Palettenregale Ihre Produktion drosseln. Umgekehrt erfordert der schwere Transport ganzer Paletten robuste Reservelager in der Nähe der Versanddocks. Die Produkt- und Verpackungsprofilierung hat direkten Einfluss auf die Hardwareauswahl. Ein dünner Wellpappkarton funktioniert auf einem Schwerkraftsystem mit Rädern nicht gut und erfordert möglicherweise Rollenböcke über die gesamte Breite, um ein Verklemmen zu verhindern. Schwere flüssige Güter erfordern verstärkte Deckbeläge und spezielle Lastträger, um eine strukturelle Durchbiegung im Laufe der Zeit zu verhindern.
Die vertikale Raumnutzung bleibt ein häufig übersehener Vorteil. Bewerten Sie die lichte Höhe Ihrer Einrichtung, gemessen vom Boden bis zum niedrigsten hängenden Deckenhindernis, und berücksichtigen Sie dabei die vorgeschriebenen Feuerlöschabstände. Eine Anlage mit 32 Fuß lichter Höhe funktioniert völlig anders als eine mit 24 Fuß. Die Maximierung des vertikalen Würfels verzögert die Notwendigkeit von Anlagenerweiterungen. Abschließend vergleichen Sie die Fähigkeiten Ihrer Gabelstaplerflotte mit den vorgeschlagenen Regalanordnungen. Die Gestaltung eines Schmalgang-Layouts, wenn Sie nur Standard-Gegengewichts-Sitzstapler besitzen, führt zu ungeplanten Ausrüstungsausgaben.
Selektive Konfigurationen stellen den Industriestandard für einfachtiefe Lagerung dar und bieten 100 % Selektivität für jede Palettenposition. Das macht Selektive Palettenregale sind die optimale Wahl für Einrichtungen, die große Mengen an Artikeln mit stark schwankendem Lagerumschlag verwalten. Bediener haben jederzeit Zugriff auf jede Palette, ohne andere Waren aus dem Weg zu räumen.
Während selektive Racks niedrige anfängliche Hardwarekosten pro Palettenposition bieten, geht dieser Vorteil mit einem erheblichen Platzmangel einher. Standardmäßige selektive Grundrisse erfordern, dass bis zu 50 % der gesamten Grundfläche ausschließlich den Gängen für Gabelstapler vorbehalten sind. Der physische Platz geht viel schneller aus als bei alternativen Systemen. Sie können diesen Platzbedarf abmildern, indem Sie die Gänge verengen und Ihre Materialtransportausrüstung aufrüsten.
| Typ der Gabelstaplerausrüstung, | Mindestgangbreite, | Auswirkung auf die Lagerdichte |
|---|---|---|
| Standard-Sitz-Gegengewicht | 12 bis 14 Fuß | Geringe Dichte (hoher Gangabfall) |
| Schmalgang-Schubmaststapler | 8,5 bis 10 Fuß | Mittlere Dichte (moderate Raumerholung) |
| Hochgeschwindigkeitsstapler mit sehr schmalem Gang (VNA). | 5,5 bis 6 Fuß | Hohe Dichte (maximale Raumausbeute) |
Wenn die Zugänglichkeit der Dichte geopfert werden muss, bieten Push-Back-Regale eine leistungsstarke Last-In-First-Out-Lösung (LIFO). Paletten werden auf ineinander geschachtelte Wagen geladen, die auf geneigten Schienen fahren und Waren in einer Tiefe von zwei bis sechs Positionen lagern. Dieses System eignet sich für mittlere SKU-Anzahlen, wenn Sie eine hohe Dichte benötigen, sich aber die strengen Einschränkungen von Drive-In-Systemen nicht leisten können. Dadurch bleibt die Auswahlfläche ständig besetzt; Durch das Entfernen der vorderen Palette können die nachfolgenden Paletten durch die Schwerkraft nach vorne geschoben werden.
Einfahrregale bieten die absolut höchste Dichte, da interne Gänge vollständig entfallen. Zum Ein- und Auslagern der Paletten fahren Gabelstapler direkt in die Lagerbuchten. Dieses strenge LIFO-System eignet sich nur für große Mengen identischer SKUs. Zu den größten Nachteilen zählen eine hohe Anfälligkeit für Beschädigungen durch Gabelstaplerstöße und Wabenbildung, ein Phänomen, bei dem teilweise leere Fahrspuren nicht mit unterschiedlichen SKUs gefüllt werden können, was zu einer Verschwendung von vertikalem Raum führt.
Bei der Bewertung von hoher Dichte Lagerpalettenregale , wägen Sie die erhöhten Hardwarekosten und die spezielle Schulung der Bediener gegen den Rohwert der zurückgewonnenen Quadratmeterzahl ab. Wenn Ihre Anlage ein Binnenland ist und eine Erweiterung nicht möglich ist, bieten umfangreiche Investitionen in Push-Back- oder Drive-In-Systeme einen gangbaren Weg, um dem Wachstum Rechnung zu tragen. Beauftragen Sie immer robuste untere horizontale Streben und Stahlsäulenschutzvorrichtungen, um sich vor den unvermeidlichen Gabelstaplerstößen zu schützen, die bei Anordnungen mit hoher Bebauungsdichte auftreten.
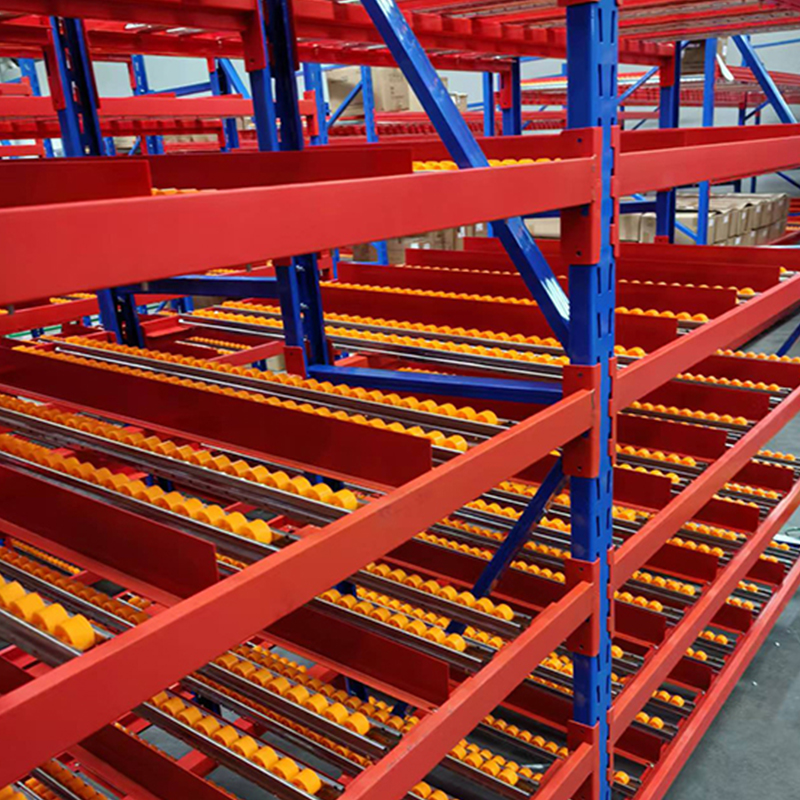
Die dynamische Lagerung verändert die Art und Weise, wie die Auftragsabwicklung funktioniert, grundlegend. Ein Standard Das Durchlaufregal für Kartons verwendet schwerkraftbetriebene Rollen oder versetzte Radbetten, die leicht geneigt sind. Die Steigungswinkel liegen typischerweise zwischen 1/2 Zoll und 3/4 Zoll pro Fuß Fallhöhe, abhängig vom Gewicht und der Bodenfläche der Kartons. Wenn ein Bediener den vorderen Karton von der Kommissionierfläche entfernt, gleitet der nachfolgende Bestand automatisch nach vorne, um seinen Platz einzunehmen. Dadurch wird die Aufnahmefläche kontinuierlich ohne manuelles Eingreifen aufgefüllt.
Dieses mechanische Design erzwingt natürlich eine strikte FIFO-Bestandsrotation (First In, First Out). Da der Nachschub an der Rückseite des Regals und die Kommissionierung an der Vorderseite erfolgt, werden ältere Bestände immer zuerst bereitgestellt. Für Betriebe, die verderbliche Waren, Arzneimittel oder datumsempfindliche Bestände verarbeiten, bei denen das Verfallsdatum zum vollständigen Produktverlust führt, ist eine automatisierte Rotation nicht verhandelbar.
Flow-Systeme verbessern die Ergonomie und Sicherheit am Arbeitsplatz drastisch. Indem das System das Produkt automatisch an die Vorderseite des Regals bringt, müssen sich Kommissionierer nicht mehr bücken, strecken oder tief in statische Regale greifen. Dies mindert das Risiko von Verletzungen durch wiederholte Belastung und beschleunigt die Gesamtaufnahmegeschwindigkeit, indem die Arbeit innerhalb der natürlichen Angriffszone des Bedieners gehalten wird.
Der wichtigste finanzielle Faktor für dynamische Flusssysteme ist die Komprimierung des Aufnahmepfads. Konsolidierung aktiver SKUs zu einer dichten Durch die Anordnung der Durchlaufregale für Kartons wird die Reisezeit des Kommissionierers um bis zu 65 % verkürzt. Bei einer herkömmlichen statischen Regalanordnung verbringen die Arbeiter den Großteil ihrer Schicht damit, zwischen den Standorten zu laufen. Durchlaufregale fassen Tausende von Artikelarten auf einer kompakten Stellfläche zusammen, was sich direkt in einer höheren Kommissionierung pro Stunde niederschlägt.
Führen Sie eine grundlegende Time-and-Motion-Studie durch, um Ihren aktuellen Kommissionierwegabfall zu messen:
Verfolgen Sie die Gesamtstrecke, die ein Kommissionierer zurücklegt, um eine Standardbestellung mit 50 Zeilen abzuschließen.
Messen Sie die Zeit, die Sie mit der Suche nach der richtigen SKU in statischen Regalen verbringen.
Berechnen Sie die Zeit, die beim aktiven Nachschub durch das Warten darauf, dass Gabelstapler den Gang räumen, verloren geht.
Multiplizieren Sie diese verschwendeten Minuten mit Ihrem Stundensatz und der Gesamtzahl der Kommissionierer.
Die Nachschubeffizienz wird massiv gesteigert. Da Fließsysteme von hinten beladen und von vorne kommissionieren, trennen Sie die Nachschubgänge vollständig von den Kommissioniergängen. Gabelstapler und Schüttguttransporter arbeiten im hinteren Bereich, während Fußgänger-Kommissionierer vorne sicher arbeiten. Dies verhindert Staus zwischen Geräten und Fußgängern, reduziert Sicherheitsvorfälle und verhindert Ausfallzeiten, die durch Arbeiter verursacht werden, die auf die Räumung der Gänge warten.
Echte betriebliche Effizienz erfordert strukturelle Integration. Bei mehrstufigen Kommissioniermodulen handelt es sich um konstruierte Strukturen mit robusten Ständern zur Unterstützung der Massenpalettenlagerung auf den oberen Ebenen und zur Unterbringung dynamischer Flusssysteme auf der Bodenebene. Die Schwerkraft übernimmt die Schwerkraft: Oben werden Massenpaletten gelagert, zum Umfüllen heruntergelassen und direkt in die aktive Kommissionierfläche unten befördert.
Um dies zu erreichen, ist maßgeschneidertes Engineering erforderlich. Arbeiten Sie mit erfahrenen Integratoren zusammen, um ein maßgeschneidertes Design zu entwickeln Lagerregale , die Ihren spezifischen Produktabmessungen und Durchsatzgeschwindigkeiten entsprechen. Sich auf handelsübliche Einschränkungen zu verlassen, führt zur Verschwendung von vertikalem Raum oder zu strukturellen Einschränkungen, die zukünftige Änderungen verhindern. Auch der Bodenbelag dieser Module erfordert eine sorgfältige Auswahl; Das Stabgitter ermöglicht eine bessere Lichtdurchdringung und einen besseren Sprinklerwasserfluss, während die massive Harzplatte eine glattere Lauffläche für Bediener bietet, die Karren schieben.
Erweiterte Module umfassen die Integration von Förderbändern. Die Regalstruktur ist mit einem zentralen Entnahmeförderer ausgestattet, der direkt durch die Mitte der Kommissionierfläche verläuft. Die Bediener nehmen Kartons aus den Durchlaufregalen auf beiden Seiten auf und legen sie sofort auf das Band. Dadurch entfällt die Reisezeit vollständig und das Produkt wird direkt zur Versandabteilung weitergeleitet. Skalierbarkeit muss in den ursprünglichen Entwurf integriert werden. Wenn sich die SKU-Profile ändern, benötigen Sie die Möglichkeit, Regale problemlos von statischen Regalen auf dynamische Regale umzustellen oder die Neigung und Rollendichte anzupassen, ohne dass die Strukturständer vollständig abgebaut werden müssen.
Um das Hybridsystem mit Strom zu versorgen, richten Sie hocheffiziente Dekantierstationen ein. Hierbei handelt es sich um spezielle Arbeitsabläufe, in denen aus dem Reservelager entnommene Großpaletten in einzelne Kartons zerlegt werden. Das Layout muss es den Arbeitern ermöglichen, die Schrumpffolie schnell abzuziehen, Barcodes zu scannen und die einzelnen Kartons in die Rückseite der Durchlaufregale zu laden, ohne dass ein Engpass entsteht. Durch die Integration eines Schwerkraft-Müllförderers neben der Dekantierstation bleibt der Bereich frei von Wellpappenresten und Plastikfolie.
Durch die Gestaltung von Zwischenpufferzonen wird ein Betriebskollaps vermieden. In Spitzenzeiten ist die Geschwindigkeit der Kommissionierung schneller als die der Massenauffüllung. Pufferzonen bieten temporäre Bereitstellungsplätze für umgefüllte Kartons direkt neben den Fließwegen. Nachschubteams stellen den Lagerbestand im Voraus bereit und verhindern so Fehlbestände an der Kommissionierstelle während der Abwicklungszeiten mit hoher Geschwindigkeit.
Um die richtige Konfiguration auszuwählen, müssen die anfänglichen Investitionsausgaben komplexer Systeme gegen langfristige Betriebskostensenkungen abgewogen werden. Hochdichte und dynamische Systeme erfordern erhebliche Vorabinvestitionen, aber sie reduzieren die täglichen Arbeitsstunden drastisch und maximieren Ihren aktuellen Platzbedarf, wodurch Millionen eingespart werden, indem vorzeitige Standortverlagerungen verhindert werden.
Wägen Sie Flexibilität gegen Spezialisierung ab. Hochspezialisierte Systeme, wie zum Beispiel Tiefspur-Einfahrregale, bieten maximale Effizienz für Ihr aktuelles Produktprofil. Allerdings besteht die Gefahr, dass sie schnell veralten, wenn sich Ihr Geschäftsmodell vom Großhandelsvertrieb auf den Direkt-E-Commerce an den Verbraucher verlagert. Modulare Systeme, die Balkenanpassungen und austauschbare Terrassendielen ermöglichen, sorgen für eine bessere langfristige Sicherheit.
| Systemtyp | Speicherdichte | SKU-Selektivität | Beste Anwendung |
|---|---|---|---|
| Selektive Palettenregale | Niedrig (Hohes Gangverhältnis) | 100 % | Hohe SKU-Anzahl, stark schwankender Lagerbestand, strenge FIFO-Anforderungen. |
| Rückschubregale | Hoch (2-6 Paletten tief) | Mäßig | Mittlere SKU-Anzahl, LIFO-akzeptable, platzbeschränkte Einrichtungen. |
| Kartondurchlaufregale | Sehr hoch (für Kartons) | 100 % bei Pick Face | Hochgeschwindigkeits-Kommissionierung geteilter Kartons, strikte FIFO-Rotation, ergonomische Kommissionierung. |
| Mehrstufiges Kommissionierungsmodul | Maximum (vertikaler Würfel) | Hoch | Gemischter Bestand, Fulfillment-Zentren mit hohem Durchsatz, Integration von Förderbändern. |
Die Auswahl des Anbieters ist die letzte Variable. Bewerten Sie Integratoren anhand ihrer internen technischen Fähigkeiten, ihres Zugangs zur erstklassigen Stahlfertigung und ihrer Erfolgsbilanz beim Post-Installations-Support. Ein Anbieter, der Stahl liefert, ohne bautechnische Analysen anzubieten, ist bei der Planung komplexer, mehrstufiger Konstruktionen ein Risiko Lagerregalsysteme . Fordern Sie gestempelte Zeichnungen eines professionellen Ingenieurs (PE) für alle Tragwerksentwürfe an.
Die Installation komplexer Regale erfordert die strikte Einhaltung gesetzlicher Vorschriften. Navigieren Sie zu den örtlichen Bauvorschriften und den spezifischen Anforderungen an Erdbebenzonen. In den seismischen Designkategorien D, E und F erfordern Regalkonstruktionen deutlich größere Grundplatten, dickere Säulenstärken und hochbelastbare Keilanker. Alle Entwürfe müssen durch PE-gestempelte Zeichnungen untermauert werden, um kommunale Baugenehmigungen zu erhalten.
Die Integration der Brandbekämpfung stellt eine weitere große Hürde dar. Beachten Sie die strengen Standards der National Fire Protection Association (NFPA), insbesondere NFPA 13. Längsabzüge von Rauchabzügen, typischerweise 6 Zoll breit, müssen frei von Inventar bleiben, damit die Wärme nach oben entweichen kann. Quer verlaufende Rauchabzugsräume, typischerweise 3 Zoll breit, trennen die Paletten nebeneinander. Bei Konfigurationen mit hoher Dichte sind häufig kostspielige Sprinkleranlagen im Regal erforderlich, was eine Koordination zwischen dem Regalinstallateur und dem Brandschutzunternehmen erfordert.
Die Reduzierung von Ausfallzeiten erfordert ein sorgfältiges Projektmanagement. Sie können Ihre Einrichtung nicht schließen, um neue Hardware zu installieren. Führen Sie das Projekt schrittweise durch, indem Sie alte Systeme sorgfältig abreißen und Abschnitt für Abschnitt neue Strukturen errichten. Dies ermöglicht eine ununterbrochene Fortführung der Basisabwicklungsvorgänge, was eine strikte Koordination zwischen dem Installationsteam und der Lagerverwaltung erfordert.
Überprüfen Sie die Unversehrtheit Ihrer Bodenplatte, bevor Sie Stahl bestellen. Gehen Sie nicht davon aus, dass Ihr vorhandener Beton der Belastung standhalten kann. Bei hochverdichteten und mehrstufigen Systemen entstehen massive Punktlasten an den Grundplatten. Eine standardmäßige 6-Zoll-Platte mit 3.000 PSI Beton kann unter den Punktlasten eines 4-stufigen Pick-Moduls versagen. Beauftragen Sie einen Kerntest, um den PSI-Wert und die Plattendicke des Betons zu überprüfen. Geschieht dies nicht, kommt es zu katastrophalen Rissen in der Platte, zum Versagen des Regals und zu schwerwiegenden Sicherheitsrisiken.
Hardware allein garantiert keine Effizienz; Wie Sie diese Hardware bestücken, ist von enormer Bedeutung. Durch die strategische Bestandsaufteilung werden SKUs mit hoher Geschwindigkeit in ergonomischen goldenen Zonen platziert, typischerweise zwischen Hüft- und Schulterhöhe innerhalb der dynamischen Durchlaufregale. Durch diese Platzierung werden die Kommissionierraten maximiert, die Ermüdung des Bedieners minimiert und die sich am schnellsten bewegenden Produkte an den am besten zugänglichen Stellen aufbewahrt.
Ein umfassendes Kennzeichnungssystem ist nicht verhandelbar. Implementieren Sie eine klare, kontrastreiche und Barcode-kompatible Beschriftung für alle Gänge, Felder, Ebenen und einzelnen Kommissionierflächen. Verwenden Sie retroreflektierende Etiketten für die oberen Palettenpositionen, sodass Gabelstaplerfahrer Standorte vom Boden aus scannen können, ohne die Kabine verlassen zu müssen. Farbcodierte Gangmarkierungen liefern klare visuelle Hinweise, die das Zögern des Kommissionierers verhindern, Routingfehler reduzieren und sicherstellen, dass das WMS die Mitarbeiter auf den effizientesten Weg leitet.
Die Optimierung des Layouts erfordert eine kontinuierliche Wartung. Richten Sie praktische Verwaltungsroutinen ein, um Ihre Slotting-Strategie regelmäßig zu überprüfen und anzupassen. Wenn sich die Nachfrage saisonal ändert, sich die Produktverpackung ändert oder neue Produktlinien eingeführt werden, müssen sich Ihre aktiven Kommissionierer anpassen. Durch die regelmäßige Analyse der Pick-Daten wird sichergestellt, dass Ihr Hybridsystem Jahr für Jahr weiterhin mit höchster Effizienz arbeitet.
Die Verwendung einer einzigen Speichermethode für gemischte Bestände garantiert betriebliche Engpässe. Um eine optimale Leistung zu erreichen, ist ein gespaltener Ansatz erforderlich, der die Lagerung von Großreserven und die aktive Kommissionierung von Teilen als eigenständige, aber dennoch nahtlos integrierte Ökosysteme behandelt. Indem Sie die richtige Hardware an die spezifischen physischen und Geschwindigkeitsprofile Ihres Bestands anpassen, gewinnen Sie Stellfläche zurück, verkürzen die Arbeitsstunden und steigern den Durchsatz erheblich.
Einrichtungen mit hohem SKU-Umsatz sollten selektiven Konfigurationen gepaart mit einem dynamischen Fluss auf Bodenhöhe Priorität einräumen. Betriebe, die eine geringere SKU-Anzahl, aber ein enormes Volumen verwalten, müssen Push-Back-Systeme evaluieren, die direkt in mehrstufige Kommissionierungsmodule integriert sind, um ihren vertikalen Würfel zu maximieren.
Um effektiv voranzukommen, führen Sie die folgenden nächsten Schritte aus:
Beauftragen Sie eine detaillierte Time-and-Motion-Studie Ihrer aktuellen Kommissionierungswege, um die genaue Arbeitsverschwendung und Reisezeit zu quantifizieren.
Führen Sie einen Betonplattenkerntest durch, um die maximal zulässigen Punktlasten und den PSI-Wert Ihres Anlagenbodens zu ermitteln.
Extrahieren Sie die WMS-Daten von 90 Tagen, um das genaue Verhältnis zwischen Vollpalettenversand und geteilter Kommissionierung zu ermitteln.
Holen Sie Angebote ausschließlich von spezialisierten Regalintegratoren ein, die hausinterne Konstruktionen und PE-gestempelte Zeichnungen liefern.
A: Selektive Regale sind ein einfachtiefes System, das 100 % Zugänglichkeit zu jeder Palette bietet und viel Bodenfläche für die Gänge erfordert. Bei Push-Back-Regalen handelt es sich um ein Last-In-First-Out-System (LIFO) mit hoher Dichte, bei dem Paletten in zwei bis sechs Tiefen auf geneigten Schienen gelagert werden. Dadurch wird ein Teil der Selektivität geopfert, um den Gangraum drastisch zu reduzieren und die Gesamtlagerkapazität zu erhöhen.
A: Es komprimiert aktive SKUs auf einer kleineren Fläche und reduziert so die Reisezeit der Kommissionierer um bis zu 65 %. Es trennt die Kommissioniergänge vorne von den Nachschubgängen hinten und verhindert so eine Überlastung der Ausrüstung. Schwerkraftbetriebene Rollen erzwingen automatisch die FIFO-Lagerrotation (First-In, First-Out), ohne dass manuelle Eingriffe erforderlich sind.
A: Ja. Mehrstufige Kommissioniermodule sind so konzipiert, dass sie beides integrieren. Robuste Strukturstützen unterstützen die Lagerung schwerer Massenpaletten auf den oberen Ebenen, während die Bodenebenen mit dynamischen Durchlaufbahnen für eine schnelle Einzelkartonkommissionierung ausgestattet sind.
A: Die NFPA 13-Vorschriften schreiben strenge Abzugsräume vor – klare vertikale Lücken zwischen den Racks –, damit die Wärme nach oben entweichen kann und das Sprinklerwasser den Boden erreichen kann. Konfigurationen mit hoher Dichte oder mehreren Ebenen erfordern häufig die Installation spezieller Sprinkleranlagen im Rack, um die örtlichen Brandschutzvorschriften einzuhalten.
A: Führen Sie eine gründliche Datenanalyse durch. Erstellen Sie ein Profil Ihrer SKUs, stellen Sie das Verhältnis von Paletten- zu Kartondurchsatz dar, bewerten Sie Produktverpackung und -gewicht, messen Sie die lichte Höhe Ihrer Einrichtung und stellen Sie sicher, dass das vorgeschlagene Layout den Reichweiten- und Ganganforderungen Ihrer aktuellen Gabelstaplerflotte entspricht.
A: Nein. Fließsysteme erfordern relativ einheitliche Kartongrößen und eine stabile Verpackung. Schwache, beschädigte oder zu schwere Kartons verklemmen sich auf den Rollen. Sie eignen sich hervorragend für die Kommissionierung von geteilten Kartons und starren Kartons, sind jedoch nicht mit übergroßen, ungewöhnlich geformten oder extrem zerbrechlichen Schüttgütern kompatibel.
A: Eine ordnungsgemäße Etikettierung maximiert die Geschwindigkeit und Genauigkeit des Lagerverwaltungssystems (WMS). Klare, mit Barcodes kompatible Etiketten auf jedem Fach und jeder Kommissionierfläche verhindern das Zögern des Bedieners, reduzieren Kommissionierungsfehler drastisch und sorgen für eine effiziente Routenführung durch komplexe Hybridlayouts.


