Language


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-19 Pochodzenie: Strona


Zarządzanie obiektem, który obsługuje zarówno rezerwy palet masowych, jak i kartony dzielone z dużą szybkością, powoduje nieodłączne tarcia operacyjne. Kierownicy magazynów często stoją przed kompromisem pomiędzy maksymalizacją gęstości składowania a utrzymaniem szybkiej dostępności kompletacji. Poleganie na jednorodnych konfiguracjach regałów w przypadku mieszanych zapasów nieuchronnie prowadzi do wydłużenia ścieżek kompletacji, marnowania przestrzeni w pionowych kostkach i nadmiernych przejazdów wózkiem widłowym. Te nieefektywności bezpośrednio zwiększają liczbę godzin pracy i poważnie ograniczają ogólną przepustowość obiektu.
Wybór prawa Rozwiązania w zakresie składowania magazynowego wymagają obliczonej integracji systemów rezerw o dużej gęstości i aktywnych stref kompletacji zasilanych grawitacyjnie. Nie można traktować obiektu o mieszanym stanie magazynowym jako pojedynczej strefy operacyjnej. Zamiast tego należy zaprojektować odrębne, ale połączone ekosystemy, które będą jednocześnie obsługiwać magazynowanie masowe i kompletację elementów. Ten przewodnik zapewnia ramy techniczne do oceny, łączenia i wdrażania hybrydowych systemów regałów w oparciu o wymagania dotyczące przepustowości, ograniczenia obiektu i harmonogram zwrotu inwestycji.
Architektura hybrydowa jest obowiązkowa: Wydajne obiekty o mieszanym stanie magazynowym wymagają oddzielenia magazynu rezerwowego (palety) od aktywnych stanowisk kompletacyjnych (kartonów) przy użyciu zintegrowanych, wielopoziomowych konfiguracji.
Kompromis między dostępnością a gęstością: Selektywne regały paletowe maksymalizują dostępność SKU dla różnorodnych zapasów, podczas gdy systemy wypychania lub przepływu palet traktują priorytetowo gęstość w przypadku operacji o niskiej liczbie SKU i dużych wolumenach.
Wydajność pracy zwiększa zwrot z inwestycji: wdrożenie regałów przepływowych do kartonów w aktywnych strefach kompletacji może skrócić ścieżki kompletacji nawet o 65%, kompensując wyższe początkowe nakłady kapitałowe poprzez trwałe oszczędności pracy.
Zgodność poprzedza projekt: Wybór systemu musi być ściśle regulowany lokalnymi strefami sejsmicznymi, przepisami przeciwpożarowymi NFPA i ograniczeniami istniejącego sprzętu do transportu materiałów (MHE).
Przed wybraniem sprzętu fizycznego należy zidentyfikować wąskie gardła utrudniające bieżące operacje. Do typowych punktów tarcia zaliczają się poważne opóźnienia w uzupełnianiu zapasów, zatory przy kompletacji w aktywnych korytarzach oraz martwe zapasy fizycznie blokujące dostęp do jednostek SKU charakteryzujących się dużą szybkością. Dokładne sformułowanie problemu gwarantuje, że powstały projekt systemu będzie bezpośrednio ukierunkowany na newralgiczne punkty operacyjne, a nie tylko na dodawanie stali do budynku.
Profilowanie przepustowości określa niezbędną powierzchnię i powierzchnię pionową wymaganą dla każdego typu pamięci masowej. Aby zbudować dokładny profil, wykonaj następujące kroki:
Wyodrębnij historię zamówień od 90 do 120 dni z systemu zarządzania magazynem (WMS).
Określ dokładny stosunek wysyłek pełnych palet do pojedynczych kompletacji kartonów podzielonych na paczki.
Zidentyfikuj okresy prędkości szczytowej, aby określić maksymalne wymagania dotyczące aktywnej powierzchni czołowej.
Mapuj wymiary fizyczne, wagę i rodzaj opakowania 20% najszybciej sprzedających się SKU.
Jeśli 80% wolumenu wychodzącego składa się z pojedynczych kartonów, przeznaczenie większości powierzchni na statyczne regały paletowe ograniczy wydajność. Z drugiej strony, ciężki transport pełnych palet wymaga solidnego magazynu rezerwowego zlokalizowanego w pobliżu doków wysyłkowych. Profilowanie produktu i opakowania ma bezpośredni wpływ na dobór sprzętu. Słabe pudło z tektury falistej nie sprawdzi się dobrze w systemie z przepływem grawitacyjnym na kołach i może wymagać łóż rolkowych o pełnej szerokości, aby zapobiec zakleszczeniom. Ciężkie towary płynne wymagają wzmocnionych desek i specjalistycznych belek nośnych, aby zapobiec ugięciu konstrukcji w czasie.
Wykorzystanie przestrzeni pionowej pozostaje bardzo pomijaną zaletą. Oceń wysokość obiektu w świetle, mierzoną od podłogi do najniższej przeszkody na suficie podwieszanym, biorąc pod uwagę obowiązkowe odstępy na tryskacze przeciwpożarowe. Obiekt o wysokości 32 stóp w świetle działa zupełnie inaczej niż obiekt o wysokości 24 stóp. Maksymalizacja pionowej kostki opóźnia potrzebę rozbudowy obiektu. Na koniec porównaj możliwości swojej floty wózków widłowych z dowolnymi proponowanymi układami regałów. Zaprojektowanie układu z wąskimi korytarzami, gdy posiadasz tylko standardowe wózki widłowe z przeciwwagą, z siedziskiem, wiąże się z nieplanowanymi wydatkami na sprzęt.
Konfiguracje selektywne reprezentują standard branżowy w zakresie składowania o pojedynczej głębokości, oferując 100% selektywność dla każdej pozycji palety. To sprawia selektywne regały paletowe to optymalny wybór dla obiektów zarządzających ogromną liczbą SKU przy bardzo zmiennym rotacji zapasów. Operatorzy mają dostęp do dowolnej palety w dowolnym momencie, nie usuwając innych towarów z drogi.
Chociaż regały selektywne oferują niski początkowy koszt sprzętu w przeliczeniu na pozycję palety, zaleta ta wiąże się ze znacznymi oszczędnościami przestrzennymi. Standardowe układy selektywne wymagają, aby do 50% całkowitej powierzchni podłogi było przeznaczone w całości na korytarze wózków widłowych. Przestrzeń fizyczna wyczerpuje się znacznie szybciej niż w przypadku systemów alternatywnych. Możesz złagodzić tę karę za zajmowaną powierzchnię, zwężając korytarze i modernizując sprzęt do transportu materiałów.
| Typ wózka widłowego | Minimalna szerokość korytarza Wymagana | gęstość składowania Wpływ |
|---|---|---|
| Standardowa przeciwwaga do pozycji siedzącej | 12 do 14 stóp | Niska gęstość (odpady z wysokiego korytarza) |
| Wózek wysokiego składowania do wąskich korytarzy | 8,5 do 10 stóp | Średnia gęstość (umiarkowane odzyskiwanie przestrzeni) |
| Wózek z wieżą do bardzo wąskich korytarzy (VNA). | 5,5 do 6 stóp | Wysoka gęstość (maksymalne odzyskiwanie przestrzeni) |
Gdy dostępność można poświęcić na rzecz gęstości, regały typu push-back oferują wydajne rozwiązanie LIFO (ostatnie weszło, pierwsze wyszło). Palety są ładowane na zagnieżdżone wózki poruszające się po pochyłych szynach, przechowujące towary na głębokości od dwóch do sześciu pozycji. System ten pasuje do średnich jednostek SKU, gdzie wymagana jest duża gęstość, ale nie można sobie pozwolić na ścisłe ograniczenia systemów typu drive-in. Dzięki temu pole wyboru jest stale zapełnione; usunięcie przedniej palety pozwala grawitacji wypchnąć kolejne palety do przodu.
Regały wjezdne zapewniają absolutnie najwyższą gęstość poprzez całkowite wyeliminowanie korytarzy wewnętrznych. Wózki widłowe wjeżdżają bezpośrednio do stanowisk magazynowych, aby składować i odbierać palety. Ten rygorystyczny system LIFO pasuje tylko do dużych ilości identycznych jednostek SKU. Do głównych wad należy duża podatność na uszkodzenia spowodowane uderzeniami wózków widłowych i tworzenie się struktur plastra miodu – zjawisko polegające na tym, że częściowo pustych pasów nie można wypełnić różnymi jednostkami SKU, co prowadzi do marnowania przestrzeni pionowej.
Podczas oceny dużej gęstości magazynowych regałów paletowych , porównaj zwiększone koszty sprzętu i specjalistyczne szkolenie operatorów z surową wartością odzyskanej powierzchni. Jeśli Twój obiekt nie ma dostępu do morza i rozbudowa jest niemożliwa, znaczne inwestycje w systemy typu push-back lub drive-in zapewniają realną ścieżkę wzrostu. Zawsze wybieraj wytrzymałe dolne stężenia poziome i stalowe zabezpieczenia kolumn, aby chronić przed nieuniknionymi uderzeniami wózków widłowych związanymi z układami o dużej gęstości.
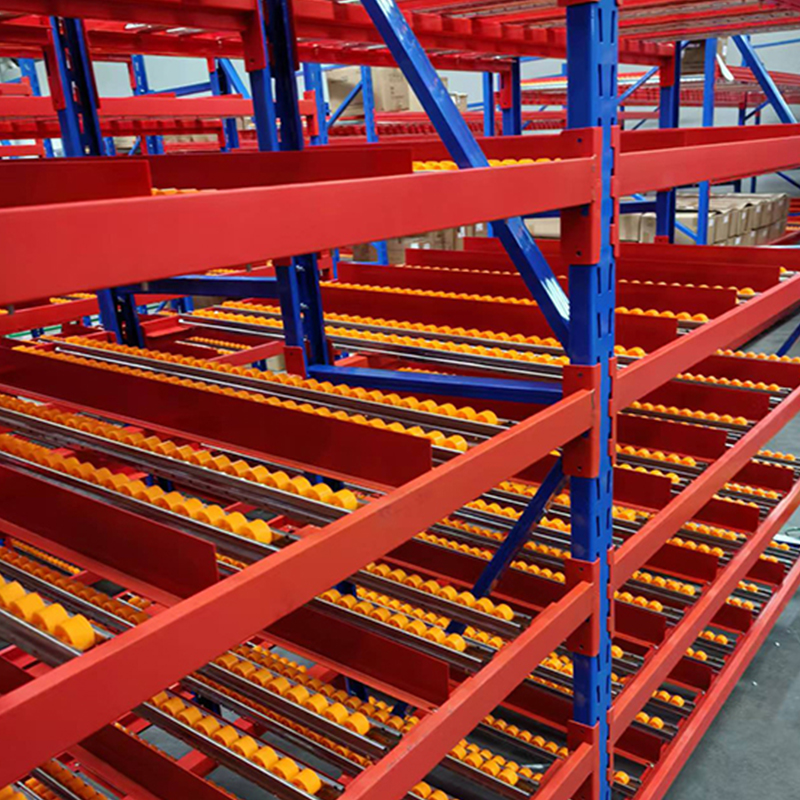
Magazyn dynamiczny zasadniczo zmienia sposób realizacji zamówień. Standard Regał przepływowy do kartonów wykorzystuje rolkę napędzaną grawitacyjnie lub naprzemienne łoża kołowe ustawione pod niewielkim nachyleniem. Kąty nachylenia zazwyczaj wahają się od 1/2 cala do 3/4 cala na stopę spadku, w zależności od ciężaru i dolnej powierzchni kartonów. Gdy operator zdejmie przedni karton z powierzchni kompletacyjnej, kolejny towar automatycznie przesunie się do przodu i zajmie jego miejsce. Dzięki temu powierzchnia frezu jest stale uzupełniana bez konieczności ręcznej interwencji.
Taka konstrukcja mechaniczna w naturalny sposób wymusza ścisłą rotację zapasów typu „pierwsze weszło, pierwsze wyszło” (FIFO). Ponieważ uzupełnianie odbywa się z tyłu regału, a kompletacja z przodu, starsze zapasy są zawsze prezentowane jako pierwsze. Zautomatyzowana rotacja nie podlega negocjacjom w przypadku operacji związanych z towarami łatwo psującymi się, produktami farmaceutycznymi lub zapasami, w przypadku których ważna jest data ważności, których wygaśnięcie prowadzi do całkowitej utraty produktu.
Systemy przepływu radykalnie poprawiają ergonomię i bezpieczeństwo pracy. Automatycznie przesuwając produkt na przód półki, system zmniejsza potrzebę schylania się, rozciągania lub sięgania głęboko do półek statycznych przez osoby zbierające. Zmniejsza to ryzyko powtarzających się urazów spowodowanych przeciążeniem i przyspiesza ogólną prędkość podnoszenia, utrzymując pracę w naturalnej strefie uderzenia operatora.
Głównym czynnikiem finansowym dla systemów z dynamicznym przepływem jest kompresja ścieżki pobierania. Konsolidacja aktywnych jednostek SKU w gęstą Układ regałów przepływowych do kartonów skraca czas podróży zbieracza nawet o 65%. W tradycyjnym układzie regałów statycznych pracownicy spędzają większość swojej zmiany chodząc między lokalizacjami. Regały przepływowe umożliwiają kondensację tysięcy jednostek SKU na kompaktowej powierzchni, co przekłada się bezpośrednio na większą liczbę jednostek pobieranych na godzinę.
Aby zmierzyć bieżące marnotrawstwo ścieżki kompletacji, przeprowadź bazowe badanie czasu i ruchu:
Śledź całkowity dystans, jaki pokonuje zbieracz, aby zrealizować standardowe zamówienie składające się z 50 wierszy.
Zmierz czas spędzony na poszukiwaniu prawidłowego SKU na półkach statycznych.
Oblicz czas stracony na oczekiwanie, aż wózki widłowe opuszczą korytarz podczas aktywnego uzupełniania zapasów.
Pomnóż te zmarnowane minuty przez godzinową stawkę pracy i całkowitą liczbę pracowników kompletujących.
Wydajność uzupełniania znacznie wzrosła. Ponieważ systemy przepływu ładują od tyłu i kompletują od przodu, całkowicie oddzielasz korytarze uzupełniania od korytarzy kompletacji. Wózki widłowe i maszyny do transportu materiałów sypkich działają z tyłu, a wózki do zbierania pieszych bezpiecznie pracują z przodu. Eliminuje to zatory między urządzeniami a pieszymi, ogranicza liczbę incydentów związanych z bezpieczeństwem i zapobiega przestojom spowodowanym przez pracowników oczekujących na zwolnienie korytarzy.
Prawdziwa efektywność operacyjna wymaga integracji strukturalnej. Wielopoziomowe moduły kompletacji to konstrukcje zaprojektowane z wykorzystaniem solidnych słupków, które wspierają składowanie palet masowych na wyższych poziomach, jednocześnie mieszcząc systemy dynamicznego przepływu na poziomie gruntu. Grawitacja wykonuje ciężkie prace: palety zbiorcze są przechowywane na górze, opuszczane w celu dekantacji i podawane bezpośrednio do aktywnej ściany kompletacyjnej znajdującej się poniżej.
Osiągnięcie tego wymaga dostosowanej inżynierii. Współpracuj z doświadczonymi integratorami, aby projektować szyte na miarę regały magazynowe dopasowane do konkretnych wymiarów produktu i prędkości przepływu. Poleganie na dostępnych ograniczeniach prowadzi do marnowania przestrzeni pionowej lub ograniczeń konstrukcyjnych, które uniemożliwiają przyszłe modyfikacje. Podłoga tych modułów również wymaga starannego doboru; kratka prętowa pozwala na lepszą penetrację światła i przepływ wody zraszającej, podczas gdy płyta z litej żywicy zapewnia gładszą powierzchnię do chodzenia dla operatorów pchających wózki.
Zaawansowane moduły obejmują integrację przenośników. Konstrukcja regałów została zaprojektowana z centralnym przenośnikiem na wynos biegnącym bezpośrednio przez środek powierzchni kompletacyjnej. Operatorzy pobierają kartony z regałów przepływowych po obu stronach i umieszczają je natychmiast na taśmie, całkowicie eliminując czas podróży i kierując produkt bezpośrednio do działu wysyłki. Skalowalność musi być wbudowana w początkowy projekt. W miarę zmiany profili SKU potrzebna jest możliwość łatwego przekształcenia modułów z regałów statycznych w regały dynamiczne lub dostosowania nachylenia i gęstości rolek bez konieczności całkowitego demontażu słupków konstrukcyjnych.
Aby zapewnić zasilanie systemu hybrydowego, należy stworzyć wysoce wydajne stacje dekantacyjne. Są to dedykowane obszary przepływu pracy, w których palety zbiorcze pobrane z magazynu rezerwowego są dzielone na pojedyncze kartony. Układ musi umożliwiać pracownikom szybkie zdejmowanie folii termokurczliwej, skanowanie kodów kreskowych i ładowanie poszczególnych pudeł z tyłu regałów przepływowych bez tworzenia wąskiego gardła. Dzięki zintegrowaniu grawitacyjnego przenośnika śmieci ze stacją dekantacyjną obszar ten jest wolny od gruzu z tektury falistej i folii plastikowej.
Projektowanie pośrednich stref buforowych zapobiega zatorom operacyjnym. W godzinach szczytu prędkość kompletacji zamówień przewyższa prędkość uzupełniania towarów masowych. Strefy buforowe zapewniają tymczasowe miejsca przechowywania zdekantowanych kartonów tuż obok pasów przepływu. Zespoły zajmujące się uzupełnianiem zapasów przygotowują zapasy z wyprzedzeniem, zapobiegając wyczerpaniu się zapasów w miejscu kompletacji w okresach charakteryzujących się dużą szybkością realizacji.
Wybór właściwej konfiguracji wymaga zrównoważenia początkowych nakładów inwestycyjnych złożonych systemów z długoterminową redukcją kosztów operacyjnych. Systemy dynamiczne o dużej gęstości wymagają znacznych inwestycji początkowych, ale drastycznie skracają dzienną liczbę godzin pracy i maksymalizują obecny zasięg, oszczędzając miliony, zapobiegając przedwczesnej relokacji obiektu.
Porównaj elastyczność ze specjalizacją. Wysoce wyspecjalizowane systemy, takie jak regały wjazdowe z głębokim pasem, oferują maksymalną wydajność dla Twojego obecnego profilu produktów. Ryzykują jednak, że szybko stracą ważność, jeśli Twój model biznesowy zmieni się z hurtowej dystrybucji masowej na handel elektroniczny skierowany bezpośrednio do konsumentów. Systemy modułowe umożliwiające regulację belek i wymienne poszycia zapewniają większe bezpieczeństwo w dłuższej perspektywie.
| Typ systemu | Gęstość pamięci | SKU Selektywność | Najlepsza aplikacja |
|---|---|---|---|
| Selektywne regały paletowe | Niski (wysoki współczynnik przejścia) | 100% | Wysoka liczba SKU, bardzo zmienne zapasy, rygorystyczne wymagania FIFO. |
| Regały typu push-back | Wysoka (głębokość 2-6 palet) | Umiarkowany | Średnia liczba SKU, akceptowalna LIFO, obiekty o ograniczonej przestrzeni. |
| Regały przepływowe do kartonów | Bardzo wysoka (dla kartonów) | 100% w obliczu wyboru | Szybka kompletacja rozdzielonych skrzynek, ścisła rotacja FIFO, ergonomiczna kompletacja. |
| Moduł wyboru wielopoziomowego | Maksimum (kostka pionowa) | Wysoki | Mieszane zapasy, wysokowydajne centra realizacji zamówień, integracja przenośników. |
Wybór dostawcy jest ostatnią zmienną. Oceniaj integratorów na podstawie ich wewnętrznych możliwości inżynieryjnych, dostępu do najwyższej jakości produkcji stali i historii wsparcia poinstalacyjnego. Dostawca dostarczający stal bez oferowania analizy inżynierii konstrukcyjnej ponosi odpowiedzialność podczas projektowania złożonego, wielopoziomowego systemy regałów magazynowych . Zapotrzebuj na rysunki opieczętowane przez profesjonalnego inżyniera (PE) dla wszystkich projektów konstrukcyjnych.
Instalowanie skomplikowanych regałów wymaga ścisłej zgodności z przepisami. Poruszaj się po lokalnych przepisach budowlanych i określonych wymaganiach dotyczących stref sejsmicznych. W kategoriach projektu sejsmicznego D, E i F konstrukcje regałów wymagają znacznie większych płyt podstawy, grubszych sprawdzianów kolumn i wytrzymałych kotew klinowych. Wszystkie projekty muszą być poparte rysunkami ostemplowanymi PE, aby zapewnić miejskie pozwolenia na budowę.
Integracja systemów przeciwpożarowych stanowi kolejną poważną przeszkodę. Należy uwzględnić rygorystyczne normy National Fire Protection Association (NFPA), w szczególności NFPA 13. Wzdłużne przestrzenie kominowe, zwykle o szerokości 6 cali, muszą pozostać wolne od zapasów, aby umożliwić odprowadzanie ciepła do góry. Poprzeczne przestrzenie kominowe, zwykle o szerokości 3 cali, oddzielają palety obok siebie. Konfiguracje o dużej gęstości często wymagają drogich instalacji tryskaczowych montowanych w regałach, co wymaga koordynacji pomiędzy instalatorem regałów a wykonawcą instalacji przeciwpożarowych.
Ograniczanie przestojów wymaga skrupulatnego zarządzania projektem. Nie można zamknąć placówki w celu zainstalowania nowego sprzętu. Projekt należy realizować etapami, ostrożnie burząc dotychczasowe systemy i wznosząc nowe konstrukcje, sekcja po sekcji. Dzięki temu podstawowe operacje realizacji zamówień mogą być kontynuowane w sposób nieprzerwany, co wymaga ścisłej koordynacji pomiędzy ekipą instalującą a kierownictwem magazynu.
Przed zamówieniem stali sprawdź integralność płyty podłogowej. Nie zakładaj, że istniejący beton wytrzyma obciążenie. Systemy wielopoziomowe o dużej gęstości generują ogromne obciążenia punktowe na płytach podstawowych. Standardowa 6-calowa płyta z betonem o ciśnieniu 3000 PSI może ulec uszkodzeniu pod obciążeniem punktowym 4-poziomowego modułu chwytającego. Zleć wykonanie podstawowego testu w celu sprawdzenia wartości PSI betonu i grubości płyty. Niezastosowanie się do tego skutkuje katastrofalnym pęknięciem płyty, awarią stojaka i poważnymi zagrożeniami bezpieczeństwa.
Sam sprzęt nie gwarantuje wydajności; sposób zapełnienia tego sprzętu ma ogromne znaczenie. Strategiczne rozmieszczenie zapasów umieszcza jednostki SKU o dużej prędkości w ergonomicznych złotych strefach, zazwyczaj pomiędzy wysokością talii a ramionami w regałach z dynamicznym przepływem. Takie rozmieszczenie maksymalizuje szybkość kompletacji, minimalizuje zmęczenie operatora i utrzymuje najszybciej przemieszczające się produkty w najbardziej dostępnych lokalizacjach.
Kompleksowy system etykietowania nie podlega negocjacjom. Wprowadź przejrzyste, kontrastowe i zgodne z kodami kreskowymi etykiety dla wszystkich korytarzy, zatok, poziomów i poszczególnych powierzchni kompletacji. Wykorzystaj etykiety odblaskowe dla górnych pozycji palet, umożliwiając operatorom wózków widłowych skanowanie lokalizacji z podłoża bez wychodzenia z kabiny. Oznaczone kolorami znaczniki korytarzy zapewniają wyraźne wskazówki wizualne, które eliminują wahania zbieracza, redukują błędy w wyznaczaniu tras i zapewniają, że WMS kieruje pracowników najbardziej efektywną ścieżką.
Optymalizacja układu wymaga ciągłej konserwacji. Ustal praktyczne procedury zarządzania, aby okresowo przeglądać i dostosowywać strategię slotowania. W miarę sezonowych zmian popytu, zmian opakowań produktów lub wprowadzania nowych linii produktów aktywne twarze wyboru muszą się dostosować. Regularna analiza danych dotyczących kompletacji gwarantuje, że Twój system hybrydowy będzie działał z najwyższą wydajnością rok po roku.
Opieranie się na jednej metodologii przechowywania mieszanych zapasów gwarantuje wąskie gardła operacyjne. Osiągnięcie optymalnej wydajności wymaga dwukierunkowego podejścia, które traktuje magazynowanie rezerw masowych i aktywną kompletację jako odrębne, a jednocześnie płynnie zintegrowane ekosystemy. Dopasowując odpowiedni sprzęt do konkretnych profili fizycznych i prędkości zasobów, odzyskujesz powierzchnię, skracasz godziny pracy i radykalnie zwiększasz przepustowość.
Obiekty doświadczające dużej rotacji SKU powinny priorytetowo traktować selektywne konfiguracje w połączeniu z dynamicznym przepływem na poziomie gruntu. Operacje zarządzające mniejszą liczbą SKU, ale ogromnym wolumenem, muszą ocenić systemy wypychania zintegrowane bezpośrednio z wielopoziomowymi modułami kompletacji, aby zmaksymalizować ich pionową kostkę.
Aby skutecznie iść do przodu, wykonaj następujące kolejne kroki:
Zleć szczegółowe badanie czasu i ruchu bieżących ścieżek kompletacji, aby dokładnie określić straty pracy i czas podróży.
Wykonaj test rdzenia płyty betonowej, aby określić maksymalne dopuszczalne obciążenia punktowe i wartość znamionową PSI podłogi obiektu.
Wyodrębnij dane z systemu WMS z 90 dni, aby ustalić dokładny stosunek wysyłek pełnopaletowych do kompletacji w przypadku przesyłek podzielonych.
Proszę o składanie ofert wyłącznie od wyspecjalizowanych integratorów regałów, którzy dostarczają własne rysunki techniczne i rysunki opatrzone stemplem PE.
Odp.: Regały selektywne to system o pojedynczej głębokości zapewniający 100% dostępu do każdej palety i wymagający znacznej przestrzeni na podłodze w korytarzach. Regały typu push-back to system o dużej gęstości, typu „ostatnie weszło, pierwsze wyszło” (LIFO), w którym przechowywane są palety na głębokości od dwóch do sześciu na pochyłych szynach. Poświęca pewną selektywność, aby drastycznie zmniejszyć przestrzeń w korytarzach i zwiększyć ogólną pojemność magazynu.
Odp.: Kondensuje aktywne jednostki SKU na mniejszej powierzchni, skracając czas podróży osoby kompletującej nawet o 65%. Oddziela korytarze kompletacji z przodu od korytarzy uzupełniania z tyłu, eliminując zatory w sprzęcie. Rolki zasilane grawitacyjnie automatycznie wymuszają rotację zapasów typu „pierwsze weszło, pierwsze wyszło” (FIFO) bez ręcznej interwencji.
O: Tak. Wielopoziomowe moduły kompletacji zostały zaprojektowane tak, aby integrować oba te elementy. Solidne słupy konstrukcyjne umożliwiają składowanie ciężkich palet masowych na górnych poziomach, natomiast poziomy gruntu są wyposażone w dynamiczne pasy przepływu umożliwiające szybką, indywidualną kompletację kartonów.
Odp.: Przepisy NFPA 13 wymagają ścisłej przestrzeni kominowej — wyraźnych pionowych szczelin między szafami — aby umożliwić odprowadzanie ciepła do góry i dotarcie wody z tryskaczy do podłogi. Konfiguracje o dużej gęstości lub wielopoziomowe często wymagają instalacji dedykowanych przeciwpożarowych instalacji tryskaczowych w szafach, aby spełnić lokalne wymogi bezpieczeństwa przeciwpożarowego.
Odp.: Przeprowadź dokładną analizę danych. Skonfiguruj swoje jednostki SKU, zmapuj stosunek przepustowości palet do kartonów, oceń opakowanie i wagę produktu, zmierz wysokość w świetle obiektu i upewnij się, że proponowany układ odpowiada wymaganiom dotyczącym zasięgu i korytarzy Twojej obecnej floty wózków widłowych.
O: Nie. Systemy przepływowe wymagają stosunkowo jednolitych rozmiarów kartonów i stabilnych opakowań. Słabe, uszkodzone lub zbyt ciężkie pudełka zacinają się na rolkach. Są bardzo skuteczne w przypadku kompletacji podzielonych skrzynek i sztywnych kartonów, ale nie są kompatybilne z towarami o dużych rozmiarach, o nietypowych kształtach lub wyjątkowo delikatnymi towarami masowymi.
Odp.: Właściwe etykietowanie maksymalizuje szybkość i dokładność systemu zarządzania magazynem (WMS). Przejrzyste etykiety zgodne z kodami kreskowymi na każdej półce i na powierzchni kompletacji eliminują wahania operatora, drastycznie redukują błędy kompletacji i zapewniają wydajne kierowanie w złożonych układach hybrydowych.


