Language


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-07-15 Pochodzenie: Strona


Koszty nieruchomości przemysłowych są najwyższe w historii, co sprawia, że maksymalne wykorzystanie wolumenu jest krytycznym zadaniem operacyjnym, a nie celem drugorzędnym. Operatorzy magazynów toczą nieustanną walkę o zwiększenie gęstości składowania bez tworzenia poważnych wąskich gardeł w przepływach pracy związanych z obsługą materiałów, zmniejszania przepustowości lub naruszania integralności zapasów w wyniku utraty ważności produktu lub uszkodzenia palet. Standardowe regały selektywne marnują ogromne ilości miejsca na podłodze w korytarzach wózków widłowych. Aby rozwiązać ten problem, obiekty zwracają się w stronę rozwiązań głębokiego składowania. Zarówno systemy wjazdowe, jak i przejazdowe eliminują konieczność tworzenia standardowych korytarzy dla wózków widłowych W środowiskach regałów paletowych o dużej gęstości ich projekty konstrukcyjne narzucają zupełnie inne metodologie zarządzania zapasami. W tym przewodniku omówiono specyfikacje techniczne, różnice w inżynierii konstrukcyjnej, kompromisy operacyjne i realia wdrożeniowe obu systemów. Rozumiejąc ograniczenia mechaniczne i wymagania dotyczące przepływu pracy każdej konfiguracji, kierownicy magazynów mogą bezpośrednio dostosować swoją infrastrukturę do swoich potrzeb w zakresie rotacji zapasów.
Przepływ zapasów dyktuje architekturę: Regały paletowe wjezdne opierają się na jednym punkcie dostępu, ściśle egzekwując model „ostatnie przyszło, pierwsze wyszło” (LIFO). Regały przejezdne wykorzystują podwójne punkty dostępu, umożliwiając stosowanie modelu „pierwsze weszło, pierwsze wyszło” (FIFO).
Gęstość a selektywność: oba systemy poświęcają selektywność poszczególnych palet na rzecz maksymalnej gęstości składowania, co skutkuje niskim profilem powierzchni kompletacji, gdzie wiele pozycji palet jest przypisanych do jednego SKU. Systemy wjazdowe oferują nieco wyższą wydajność gęstości teoretycznej ze względu na wymaganie mniejszej liczby korytarzy operacyjnych.
Różnice w usztywnieniach konstrukcyjnych: Systemy wjazdowe wykorzystują tylne ukośne stężenia zapewniające stabilność, podczas gdy systemy przejazdowe wymagają specjalistycznych łączników górnych lub usztywnień nad głową, aby zachować integralność konstrukcyjną, jednocześnie utrzymując niezakłócone punkty wejścia i wyjścia.
Przepływ ruchu i przepustowość: Konfiguracje z przejazdem zmniejszają zatory wózków widłowych i wydłużają czas cykli poprzez oddzielenie stref załadunku i rozładunku, natomiast konfiguracje z przejazdem mogą powodować lokalne wąskie gardła.
Profil ryzyka: Oba systemy wymagają wjazdu wózków widłowych na konstrukcję regału, co wymaga rygorystycznego szkolenia operatorów, specjalistycznego sprzętu do transportu materiałów (MHE) i solidnych zabezpieczeń konstrukcyjnych w celu ograniczenia ryzyka kolizji i ugięcia palet.
Magazynowanie na głębokich pasach zasadniczo zmienia sposób działania magazynu. Obydwa systemy wykorzystują ciągłe pasy stacjonarnego składowania, w których palety opierają się na ciągłych szynach, często nazywanych półkami wsporczymi, a nie na pojedynczych belkach schodkowych. Ten wybór konstrukcyjny eliminuje potrzebę tworzenia korytarzy pośrednich pomiędzy każdym rzędem regałów. Usuwając te korytarze, obiekty mogą zmniejszyć powierzchnię magazynową, często podwajając liczbę miejsc paletowych dostępnych na danej powierzchni w porównaniu ze standardowymi regałami selektywnymi.
Jednak ta gęstość wiąże się ze ścisłym kompromisem operacyjnym, znanym jako rzeczywistość niskiego wyboru. Ponieważ palety znajdują się na głębokich, ciągłych torach — czasami głębokość sięga nawet dziesięciu lub piętnastu palet — tylko paleta znajdująca się najdalej z przodu w każdym pasie jest natychmiast dostępna dla operatora wózka widłowego. Tracisz możliwość pobrania dowolnej palety w dowolnym momencie. Powoduje to znacznie mniej aktywnych ścian kompletacyjnych. Kierownicy magazynów muszą przydzielać całe ścieżki pojedynczej jednostce SKU, aby zapobiec zakopywaniu różnych produktów jeden za drugim, co wymagałoby masowych i nieefektywnych operacji ponownego składowania w celu odzyskania zablokowanych towarów.
Podstawowa rozbieżność między tymi dwoma systemami polega na ich punktach wejścia i wyjścia. Nie jest to jedynie preferencja układu; jest to sztywna decyzja strukturalna, która trwale wiąże obiekt z określonymi ramami zarządzania zapasami i wzorcami ruchu wózków widłowych. Wybór zależy od tego, czy operatorzy będą wjeżdżać i wyjeżdżać, czy też przejeżdżać z jednego końca na drugi, zasadniczo zmieniając czasy cykli i przepływ ruchu w magazynie.
Aby w pełni zrozumieć mechanikę, należy przyjrzeć się projektowi szyny. Szyny muszą utrzymać cały ciężar palety wzdłuż jej krawędzi. Wymaga to wysokiej jakości, standardowych palet. Jeśli paleta jest uszkodzona, brakuje jej dolnych desek lub jest nieco za mała, istnieje ryzyko odkształcenia się lub całkowitego ześlizgnięcia się z szyn, stwarzając poważne zagrożenie dla bezpieczeństwa. Tolerancje techniczne w tych systemach są niezwykle wąskie, pozostawiając bardzo mało miejsca na błąd operatora lub zmianę sprzętu.
Regały paletowe wjezdne działają w modelu z dostępem jednokorytarzowym. Operatorzy wjeżdżają sprzętem do transportu materiałów bezpośrednio na linię składowania, aby umieścić paletę na szynach. Po odłożeniu palety operator musi cofnąć wózek widłowy i wycofać się z dokładnie tego samego punktu wejścia. Manewr ten wymaga precyzji, doskonałej widoczności i specjalnego przeszkolenia, ponieważ wyjeżdżanie tyłem z wąskiego, ciemnego pasa regałów zwiększa ryzyko kolizji masztu z ramami pionowymi.
Z punktu widzenia inżynierii konstrukcyjnej, napęd w regałach paletowych osiąga niezbędną sztywność dzięki wytrzymałemu usztywnieniu po przekątnej. Ponieważ tylna część systemu jest zamknięta dla ruchu, inżynierowie mogą zainstalować masywne stalowe krzyżulce na tylnych ramach. Dodatkowo na końcu każdego pasa zamontowane są naziemne ograniczniki palet. Te fizyczne bariery uniemożliwiają operatorom przypadkowe wypchnięcie palety z tyłu systemu i uniemożliwiają wózkom widłowym przejechanie całej drogi.
Ta zamknięta struktura z natury wymusza przepływ zapasów „ostatnie weszło, pierwsze wyszło”. Pierwsza paleta załadowana na pas zostaje zepchnięta na sam koniec. Nie można uzyskać do niego dostępu ani go odzyskać, dopóki nie zostaną usunięte wszystkie palety załadowane przed nim. Ten Rzeczywistość regałów paletowych LIFO stwarza wysokie ryzyko starzenia się produktów w przypadku towarów przestarzałych. Jeśli przechowujesz tutaj produkty łatwo psujące się, najstarsze zapasy pozostają uwięzione z tyłu pasa, podczas gdy nowsze towary są stale zbierane z przodu.
Wdrożenie tego systemu wymaga dokładnego rozważenia asortymentu produktów. Doskonale radzi sobie w określonych środowiskach, ale całkowicie zawodzi w innych. Zanim zdecydujesz się na strukturę LIFO, musisz przeanalizować prędkość SKU i rozmiary partii.
Analizuj jednorodność SKU: upewnij się, że masz duże ilości identycznych produktów, aby wypełnić głębokie ścieżki bez mieszania SKU.
Sprawdź okres przydatności do spożycia: Potwierdź, że przechowywane towary nie ulegają psuciu lub mają nieokreślony okres przydatności do spożycia, aby uniknąć wygaśnięcia ważności na końcu linii.
Oceń potrzeby przechowywania w chłodniach: używaj tego systemu w środowiskach mroźniczych, gdzie maksymalizacja przestrzeni bezpośrednio zmniejsza zużycie energii chłodniczej.
Oceń wysyłkę partii: idealne rozwiązanie do przygotowywania dużych zamówień, w przypadku których cały pas zostanie opróżniony i wysłany na raz.
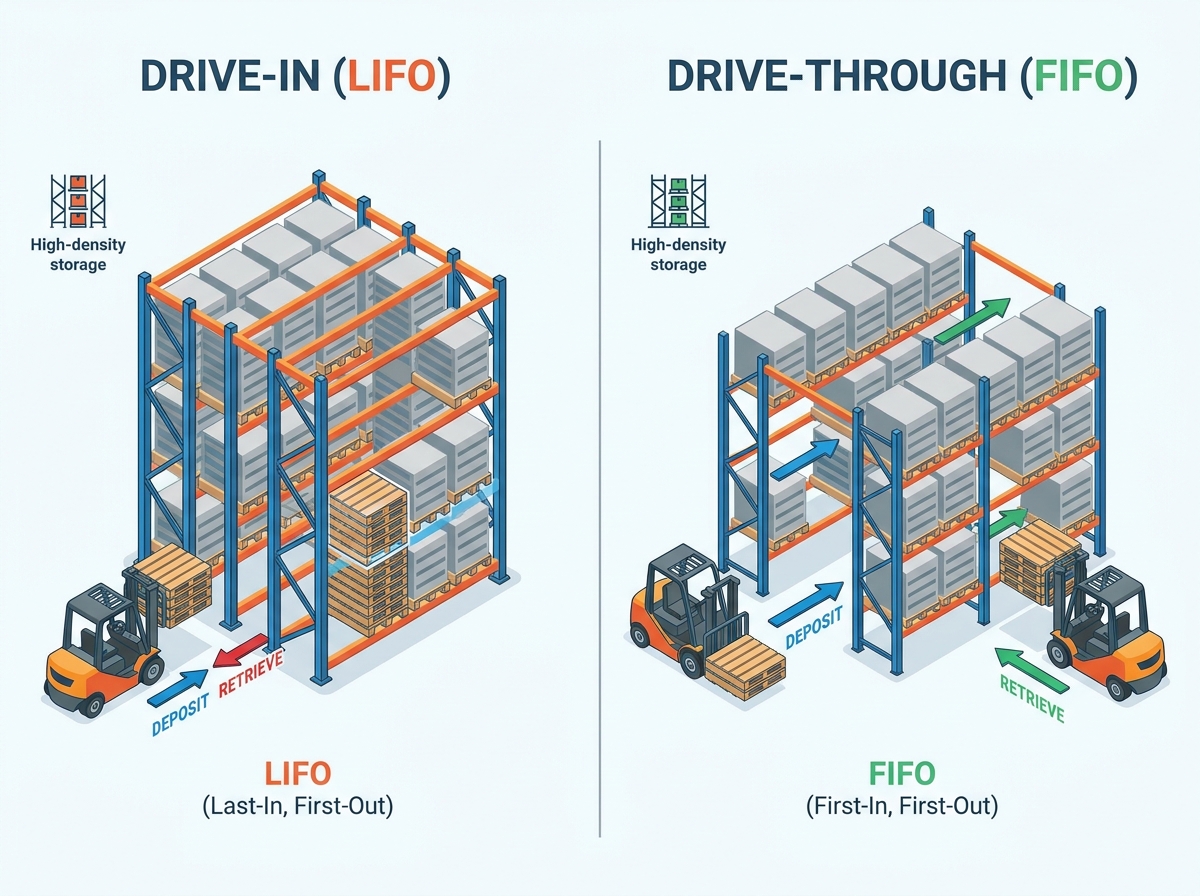
Regały przejezdne wykorzystują model dostępu z dwoma korytarzami, zasadniczo zmieniając wzór ruchu w magazynie. Operatorzy mogą ładować palety z jednej strony systemu, zwanej powierzchnią załadunkową, i pobierać je z przeciwnej strony, zwanej powierzchnią rozładunkową. Takie rozdzielenie zadań pozwala na ciągły przepływ towarów od przyjęcia do wysyłki bez konieczności krzyżowania się wózków widłowych w tym samym korytarzu.
Wyzwania inżynieryjne związane z tymi systemami są znaczące. Ponieważ oba końce pasa muszą pozostać całkowicie otwarte, aby umożliwić wjazd i wyjazd wózka widłowego, niemożliwe jest tradycyjne tylne ukośne usztywnienie. Aby zachować integralność konstrukcji i zapobiec kołysaniu się lub zapadaniu masywnych stalowych ram pod dużym obciążeniem, inżynierowie muszą zastosować górne wiązania usztywniające. Te ciężkie stalowe belki łączą pionowe ramy w górnej części konstrukcji, wiążąc ze sobą cały blok. To usztywnienie nad głową musi być starannie zaprojektowane, aby mieć pewność, że nie przekracza maksymalnej wysokości masztu wózków widłowych pracujących na pasach ruchu.
Umożliwia to ta otwarta konstrukcja regałami paletowymi FIFO . Zarządzanie Dzięki ładowaniu z jednej strony i pobieraniu z drugiej, najstarszy towar (pierwsza włożona paleta) jest zawsze pierwszym dostępnym na przodzie kompletacji. Ta ścisła rotacja ma absolutnie kluczowe znaczenie w przypadku towarów z kontrolowaną datą, ponieważ zapobiega psuciu się i zapewnia zgodność z przepisami branżowymi dotyczącymi ważności produktów.
Oddzielenie stref załadunku i rozładunku zapewnia również ogromne korzyści w zakresie przepustowości magazynu. Eliminuje ruch poprzeczny wózków widłowych, drastycznie zmniejszając zatory w ruchliwych obiektach. Ładowacze mogą w sposób ciągły wypełniać pasy z doku odbiorczego, podczas gdy zbieracze jednocześnie pobierają towar do wysyłki wychodzącej po przeciwnej stronie. Ten równoległy przepływ pracy maksymalizuje prędkość rotacji zapasów i zapewnia wydajną pracę sprzętu do transportu materiałów.
| Operacyjna metryka | Konfiguracja LIFO | Konfiguracja FIFO |
|---|---|---|
| Rotacja zapasów | Słabe (najstarsze stado uwięzione) | Znakomity (najstarszy towar wybierany jako pierwszy) |
| Zagęszczenie ruchu | Wysoka (pojedynczy korytarz do załadunku/rozładunku) | Niska (oddzielne korytarze załadunku/rozładunku) |
| Idealny typ produktu | Sprzęt, materiały budowlane, długi okres przydatności do spożycia | Żywność, napoje, farmaceutyki |
| Szybkość przepustowości | Wolniej (wymaga cofania) | Szybciej (możliwy ciągły ruch do przodu) |
Przy ocenie tych dwóch opcji o dużej gęstości, wymagania dotyczące powierzchni i układu decydują o początkowej wykonalności. Konfiguracje wjazdowe wymagają tylko jednego korytarza dla wózków widłowych, aby uzyskać dostęp do bloku magazynowego. Maksymalizuje to bezwzględną objętość sześcienną magazynu na danej powierzchni. Z drugiej strony konfiguracje przejazdowe wymagają dwóch korytarzy operacyjnych — jednego z przodu i jednego z tyłu. Zajmuje to więcej całkowitej powierzchni, nieznacznie zmniejszając całkowitą pojemność magazynu w porównaniu z systemem zamkniętym. Zamieniasz procent pierwotnej gęstości na korzyści operacyjne wynikające z podwójnego dostępu.
W obu systemach występuje efekt plastra miodu, będący krytycznym czynnikiem przy obliczaniu rzeczywistej i teoretycznej pojemności magazynu. Plaster miodu ma miejsce, gdy nie można wykorzystać pustych pozycji palet na pasie, ponieważ ten pas jest przypisany do konkretnego SKU, a mieszanie SKU zablokowałoby dostęp do tylnych palet. Jeśli na ścieżce znajduje się dziesięć palet, a w magazynie masz tylko sześć palet tego SKU, cztery pozycje pozostają puste i nie nadają się do użytku. Konfiguracje przejazdowe są nieco bardziej podatne na powstawanie struktur typu „plaster miodu”, jeśli prędkości obrotowe jednostki SKU są niedopasowane pomiędzy powierzchnią załadunkową i rozładunkową, co prowadzi do częściowo wypełnionych pasów rozciągających się na całej głębokości regału.
Szybkość przepustowości i czasy cykli różnią się znacznie w zależności od wymaganych manewrów wózka widłowego. Manewr cofania wjeżdżania z natury wydłuża czas cykli. Operatorzy muszą wjeżdżać powoli, umieszczać ładunek, patrzeć przez ramię i wyjeżdżać tyłem z wąskiego pasa. Ta ciągła zmiana biegów i kierunku spowalnia operacje. Natomiast charakter podwójnego dostępu w konfiguracji FIFO pozwala na bardziej usprawnione wzorce ruchu, utrzymując osoby ładujące i kompletujące w odpowiednich strefach oraz utrzymując płynniejszy rytm pracy.
Kompatybilność sprzętu do transportu materiałów (MHE) jest ścisłym ograniczeniem w przypadku obu projektów. Standardowe wózki widłowe szerokokątne nie mogą wjeżdżać do tych systemów. W obiektach muszą być stosowane specjalistyczne wózki wysokiego składowania lub wózki widłowe z przeciwwagą o wąskim podwoziu. Ponadto należy dokładnie zmierzyć wymiary osłony górnej wózka widłowego w stosunku do wewnętrznego prześwitu torów regałów. Jeżeli osłona górna jest zbyt szeroka, uderzy w szyny podtrzymujące palety lub w ramy pionowe, powodując katastrofalne uszkodzenie konstrukcji.
| Specyfikacja techniczna | System Drive-In System | Drive-Through |
|---|---|---|
| Wymagania dotyczące korytarza | Pojedynczy korytarz dostępu | Podwójne korytarze dostępowe (z przodu i z tyłu) |
| Metoda stabilności konstrukcji | Tylne usztywnienie poprzeczne | Belki napowietrzne górne |
| Manewr wózkiem widłowym | Wjedź, wyjedź | Wjedź, wyjedź po przeciwnej stronie |
| Ryzyko plastra miodu | Umiarkowane do wysokiego | Wysoki (wymaga ścisłego zarządzania pasem) |
Obsługa wózków widłowych wewnątrz wąskich konstrukcji stalowych wiąże się z poważnym ryzykiem, które wymaga opracowanych rozwiązań łagodzących. Standaryzacja palet nie podlega negocjacjom. Ponieważ palety opierają się wyłącznie na ciągłych szynach bocznych, a nie na pełnych poziomych belkach schodkowych, integralność strukturalna samej palety staje się częścią systemu regałów. Uszkodzone, popękane lub niestandardowe palety uginają się pod obciążeniem. Jeśli paleta wygnie się zbyt mocno, ześlizgnie się z półek wsporczych i rozbije się o system, potencjalnie powodując stopniowe zapadanie się palet znajdujących się pod nią. Obiekty muszą egzekwować rygorystyczne protokoły kontroli palet, odrzucając każdą paletę GMA lub CHEP z brakującymi deskami dolnymi lub uszkodzonymi podłużnicami, zanim trafią one do systemu.
Integralność konstrukcji jest narażona na ciągłe zagrożenia spowodowane uderzeniami wózków widłowych. Operatorzy wjeżdżają bezpośrednio do wąskich zatok, pozostawiając zaledwie kilka centymetrów prześwitu po obu stronach podwozia. Niewielki błąd w obliczeniach w sterowaniu powoduje, że wózek widłowy uderza w pionowe ramy. Z czasem te powtarzające się uderzenia osłabiają stal, pogarszając nośność całego bloku. Aby temu zaradzić, wytrzymałe płyty podstawy należy zakotwić głęboko w płycie betonowej. Ochraniacze kolumn, często nazywane deflektorami, muszą być przykręcone do podłogi przed każdym słupkiem. W wielu obiektach zastosowano również zagłębione przednie nogi, odchylające dolną część ramy od promienia skrętu wózka widłowego, a także instalowano wytrzymałe szyny prowadzące montowane w podłodze, aby fizycznie bezpiecznie prowadzić opony wózka widłowego po torach.
Bezpieczeństwo i widoczność operatora stanowią ciągłe wyzwania. Wnętrze systemu głębokiego pasa jest ciemne, a widoczność znacznie się zmniejsza, gdy operator wjeżdża głębiej w konstrukcję. Dokładne umieszczenie palety na szynach na dużych wysokościach wymaga niezwykłej precyzji. Obowiązkowe są rygorystyczne protokoły szkoleniowe. Operatorzy muszą rozumieć kołysanie masztu i wiedzieć, jak podejść do regału idealnie prostopadle. Obiekty powinny wyposażyć swoje MHE w wytrzymałe osłony nad głową, aby chronić operatorów przed potencjalnymi spadającymi odłamkami. Dodatkowo zainstalowanie opcjonalnych systemów prowadzenia laserowego na masztach wózków widłowych pomaga operatorom idealnie ustawić widły względem szyn podtrzymujących palety, zmniejszając ryzyko zepchnięcia palet z półek.
Płaskość podłogi jest kolejnym krytycznym czynnikiem wykonawczym. Ponieważ tolerancje wewnątrz pasów ruchu są tak małe, nierówna płyta betonowa spowoduje przechylenie masztu wózka widłowego podczas wjeżdżania na system. Maszt pochylony nawet o kilka stopni nad poziomem podłogi przekłada się na kilkucalowe kołysanie górnej części regału, co powoduje uderzenie wózka widłowego w szyny lub ramy. Przed montażem inżynier konstrukcyjny musi sprawdzić płytę, aby upewnić się, że spełnia ona rygorystyczne wymagania dotyczące płaskości i wypoziomowania wymagane w przypadku operacji na głębokich pasach.
Wybór pomiędzy tymi dwiema konfiguracjami o dużej gęstości rzadko jest kwestią preferencji. Jest to rygorystyczny wymóg podyktowany okresem przydatności produktu do spożycia, potrzebą rotacji zapasów i dostępną powierzchnią obiektu. Maksymalizacja gęstości bezwzględnej na ograniczonej powierzchni w przypadku towarów trwałych wskazuje bezpośrednio na konfigurację jednoprzejściową. I odwrotnie, jeśli prawnie lub operacyjnie wymagana jest ścisła rotacja produktów, konfiguracja z dwoma korytarzami jest obowiązkowa.
Przeprowadź kompleksową analizę prędkości SKU, aby określić, czy rozmiary partii są wystarczająco duże, aby zapobiec silnemu tworzeniu się plastra miodu na głębokich ścieżkach.
Zmierz dokładnie dostępną powierzchnię, aby potwierdzić, że możesz pomieścić podwójne korytarze wymagane w konfiguracji FIFO.
Przeprowadź audyt swojej aktualnej grupy palet, aby upewnić się, że wszystkie palety spełniają rygorystyczne wymagania konstrukcyjne dotyczące spoczywania na ciągłych szynach bocznych bez uginania się.
Skonsultuj się z inżynierem konstrukcyjnym, aby zaprojektować system z odpowiednimi tolerancjami bezpieczeństwa, wytrzymałymi płytami podstawowymi i szynami prowadzącymi montowanymi w podłodze.
Odp.: Regały wjezdne mają pojedynczy punkt dostępu, co wymusza przepływ zapasów LIFO i wykorzystuje tylne ukośne stężenia zapewniające stabilność. Regały przejezdne są wyposażone w podwójne punkty dostępu, umożliwiające przepływ zapasów FIFO i wymagające usztywnień górnych, aby oba końce były otwarte dla ruchu wózków widłowych.
O: Nie. Pojedynczy punkt dostępu ściśle wymusza przepływ LIFO. Próba osiągnięcia FIFO w tej konfiguracji wymagałaby masowych i nieefektywnych operacji ponownego układania, co zmusiłoby operatorów do usunięcia wszystkich przednich palet, aby uzyskać dostęp do najstarszego towaru z tyłu.
Odp.: Ponieważ tory są głębokie, operatorzy mają dostęp tylko do palet położonych najdalej z przodu każdego toru. To drastycznie zmniejsza liczbę dostępnych stanowisk kompletacji, czyniąc te systemy wysoce nieefektywnymi w przypadku obiektów zarządzających dużą różnorodnością małych jednostek SKU.
Odp.: Systemy wjazdowe wykorzystują wytrzymałe tylne ukośne usztywnienia w poprzek zamkniętego tyłu, aby zapewnić maksymalną stabilność. Systemy przejazdowe muszą pozostać otwarte na obu końcach, co wymaga od inżynierów stosowania specjalistycznych wiązań lub usztywnień nad głową w celu stabilizacji ram.
Odp.: W obiektach należy używać wózków z przeciwwagą lub wózków wysokiego składowania o wymiarach podwozia węższych niż wewnętrzny pas regałów. Te wózki widłowe często wymagają specjalistycznych osłon górnych, które chronią operatorów i zapobiegają uderzaniu sprzętu o wewnętrzne szyny nośne.
Odp.: Zastosuj solidne zabezpieczenia fizyczne, w tym szyny prowadzące montowane w podłodze, wytrzymałe osłony kolumn i zagłębione przednie nogi. Ponadto należy wymusić rygorystyczną standaryzację palet, aby zapobiec ugięciom, i wprowadzić rygorystyczne szkolenie operatorów w zakresie poruszania się po wąskich pasach.
Odp.: Plaster miodu ma miejsce, gdy częściowo puste pasy są przeznaczone dla pojedynczych jednostek SKU, pozostawiając za nimi bezużyteczne pozycje palet. Ta nieefektywność znacznie zmniejsza teoretyczną maksymalną gęstość przechowywania systemów głębokich.


