Language


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-15 Origine: Sito


I costi degli immobili industriali sono ai massimi storici, rendendo l’utilizzo massimo del volume un mandato operativo critico piuttosto che un obiettivo secondario. Gli operatori di magazzino affrontano una battaglia costante per aumentare la densità di stoccaggio senza creare gravi colli di bottiglia nei flussi di lavoro di movimentazione dei materiali, ridurre la velocità di produzione o compromettere l'integrità dell'inventario a causa della scadenza del prodotto o del danneggiamento dei pallet. Le scaffalature selettive standard sprecano enormi quantità di spazio nelle corsie dei carrelli elevatori. Per risolvere questo problema, le strutture si rivolgono a soluzioni di stoccaggio deep-lane. Entrambi i sistemi drive-in e drive-through eliminano la necessità di creare corsie standard per i carrelli elevatori Negli ambienti con scaffalature per pallet ad alta densità , i loro progetti strutturali impongono metodologie di gestione dell'inventario completamente diverse. Questa guida valuta le specifiche tecniche, le differenze di ingegneria strutturale, i compromessi operativi e le realtà di implementazione di entrambi i sistemi. Comprendendo le limitazioni meccaniche e i requisiti del flusso di lavoro di ciascuna configurazione, i gestori del magazzino possono allineare la propria infrastruttura direttamente alle esigenze di rotazione dell'inventario.
Il flusso di inventario detta l'architettura: le scaffalature portapallet drive-in si basano su un unico punto di accesso, applicando rigorosamente un modello LIFO (Last-In, First-Out). Le scaffalature drive-through utilizzano doppi punti di accesso, consentendo un modello FIFO (First-In, First-Out).
Densità e selettività: entrambi i sistemi sacrificano la selettività dei singoli pallet a favore della massima densità di stoccaggio, con il risultato di un profilo di prelievo basso in cui più posizioni di pallet sono dedicate a un singolo SKU. I sistemi drive-in offrono una resa teorica di densità leggermente superiore poiché richiedono meno corridoi operativi.
Differenze di rinforzo strutturale: i sistemi drive-in utilizzano rinforzi diagonali posteriori per la stabilità, mentre i sistemi drive-through richiedono tiranti superiori specializzati o rinforzi sopraelevati per mantenere l'integrità strutturale mantenendo liberi sia i punti di ingresso che quelli di uscita.
Flusso del traffico e produttività: le configurazioni drive-through riducono la congestione dei carrelli elevatori e aumentano i tempi di ciclo separando le zone di carico e scarico, mentre le configurazioni drive-in possono causare colli di bottiglia localizzati.
Profilo di rischio: entrambi i sistemi richiedono che i carrelli elevatori entrino nella struttura della scaffalatura, richiedendo una formazione rigorosa degli operatori, attrezzature specializzate per la movimentazione dei materiali (MHE) e una solida protezione strutturale per mitigare i rischi di collisione e la deflessione dei pallet.
Lo stoccaggio in corsie profonde cambia radicalmente il modo in cui opera un magazzino. Entrambi i sistemi utilizzano corsie continue di stoccaggio stazionario in cui i pallet poggiano su binari continui, spesso chiamati sporgenze di supporto, anziché su travi a gradini individuali. Questa scelta strutturale elimina la necessità di corridoi intermedi tra ogni fila di scaffalature. Rimuovendo queste corsie, le strutture possono comprimere l'ingombro di stoccaggio, spesso raddoppiando la quantità di posizioni pallet disponibili in una determinata metratura rispetto alle scaffalature selettive standard.
Tuttavia, questa densità comporta un rigoroso compromesso operativo noto come realtà di “low pick face”. Poiché i pallet si trovano in corsie profonde e continue, a volte profonde fino a dieci o quindici pallet, solo il pallet più anteriore in ciascuna corsia rimane immediatamente accessibile all'operatore del carrello elevatore. Perderai la possibilità di prelevare qualsiasi pallet in qualsiasi momento. Ciò si traduce in un numero significativamente inferiore di facce di prelievo attive. I gestori dei magazzini devono dedicare intere corsie a un singolo SKU per evitare di seppellire prodotti diversi uno dietro l’altro, il che richiederebbe operazioni di riimpilamento massicce e inefficienti per recuperare la merce bloccata.
La divergenza fondamentale tra i due sistemi risiede nei punti di entrata e di uscita. Questa non è semplicemente una preferenza di layout; si tratta di una decisione strutturale rigida che blocca permanentemente una struttura in specifici quadri di gestione dell'inventario e modelli di traffico di carrelli elevatori. La scelta determina se i tuoi operatori entreranno e usciranno o se andranno da un'estremità all'altra, alterando sostanzialmente i tempi di ciclo e il flusso di traffico del magazzino.
Per comprendere appieno la meccanica, è necessario osservare il design del binario. Le guide devono sostenere l'intero peso del pallet lungo i bordi. Ciò richiede pallet standardizzati di alta qualità. Se un pallet è danneggiato, manca il fondo o è leggermente sottodimensionato, rischia di deviare o scivolare completamente dalle rotaie, creando un grave pericolo per la sicurezza. Le tolleranze ingegneristiche all'interno di questi sistemi sono incredibilmente strette, lasciando pochissimo spazio agli errori dell'operatore o alle variazioni delle apparecchiature.
Le scaffalature per pallet Drive-In funzionano secondo un modello di accesso a corsia singola. Gli operatori guidano le loro attrezzature per la movimentazione dei materiali direttamente nella corsia di stoccaggio per posizionare un pallet sulle rotaie. Una volta depositato il pallet, l'operatore deve invertire la direzione del carrello elevatore e uscire dallo stesso identico punto di ingresso. Questa manovra richiede precisione, visibilità eccellente e addestramento specifico, poiché la guida in retromarcia fuori da una corsia stretta e buia aumenta il rischio di collisioni del montante con i telai verticali.
Dal punto di vista dell’ingegneria strutturale, la guida nelle scaffalature per pallet raggiunge la rigidità necessaria grazie al robusto rinforzo diagonale posteriore. Poiché la parte posteriore del sistema è chiusa al traffico, gli ingegneri possono installare massicce traverse in acciaio sui telai posteriori. Inoltre, all'estremità di ciascuna corsia sono installati dispositivi antiritorno per pallet a livello del suolo. Queste barriere fisiche impediscono agli operatori di spingere accidentalmente un pallet fuori dal retro del sistema e impediscono ai carrelli elevatori di tentare di attraversarlo fino in fondo.
Questa struttura chiusa impone intrinsecamente un flusso di inventario Last-In, First-Out. Il primo pallet caricato in una corsia viene spinto in fondo. Non è possibile accedervi o recuperarlo finché non viene rimosso ogni singolo pallet caricato davanti ad esso. Questo La realtà delle scaffalature portapallet LIFO presenta un alto rischio di obsolescenza dei prodotti per merci datate. Se si immagazzinano qui articoli deperibili, le scorte più vecchie rimangono intrappolate in fondo alla corsia mentre le scorte più nuove vengono continuamente prelevate dalla parte anteriore.
L'implementazione di questo sistema richiede un'attenta considerazione del mix di prodotti. Eccelle in ambienti specifici ma fallisce completamente in altri. È necessario analizzare la velocità della SKU e le dimensioni dei lotti prima di impegnarsi in una struttura LIFO.
Analizza l'omogeneità degli SKU: assicurati di avere grandi quantità di prodotti identici per riempire corsie profonde senza mescolare gli SKU.
Verifica la durata di conservazione: conferma che le merci immagazzinate non sono deperibili o hanno una durata di conservazione indefinita per evitare la scadenza in fondo alla corsia.
Valutare le esigenze di conservazione a freddo: utilizzare questo sistema in ambienti congelatori dove massimizzare lo spazio cubico riduce direttamente il consumo di energia di refrigerazione.
Valuta la spedizione in lotti: ideale per organizzare ordini di grandi dimensioni in cui un'intera corsia verrà svuotata e spedita contemporaneamente.
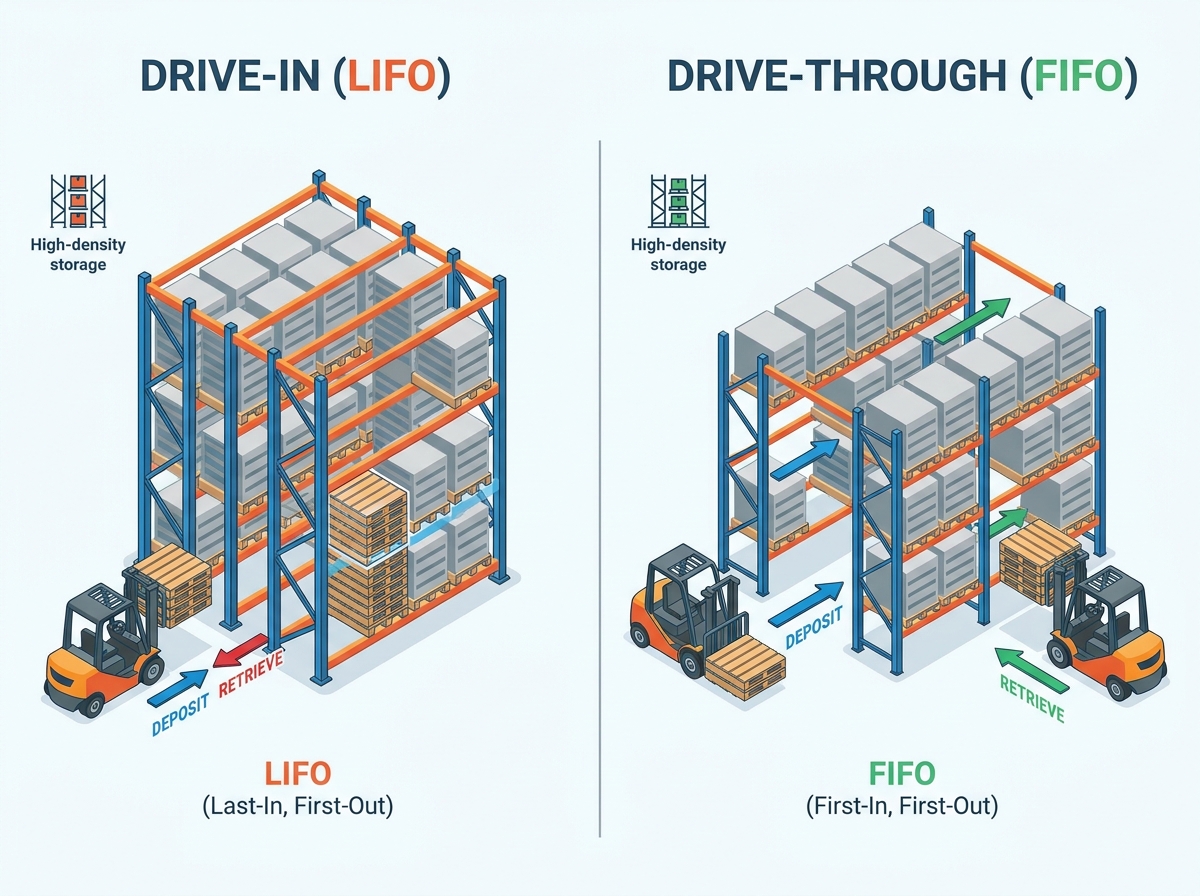
Le scaffalature drive through utilizzano un modello di accesso a doppio corridoio, modificando radicalmente il modello di traffico del magazzino. Gli operatori possono caricare i pallet da un lato del sistema, denominato lato di carico, e recuperarli dal lato opposto, denominato lato di scarico. Questa separazione dei compiti consente un flusso continuo di merci dalla ricezione alla spedizione senza che i carrelli elevatori si incrocino nella stessa corsia.
La sfida ingegneristica di questi sistemi è significativa. Poiché entrambe le estremità della corsia devono rimanere completamente aperte per l'ingresso e l'uscita del carrello elevatore, il tradizionale rinforzo diagonale posteriore è impossibile. Per mantenere l'integrità strutturale e impedire che i massicci telai in acciaio oscillino o collassino sotto carichi pesanti, gli ingegneri devono utilizzare sistemi di rinforzo superiori. Queste pesanti travi in acciaio collegano i telai verticali sulla parte superiore della struttura, legando insieme l'intero blocco. Questo rinforzo superiore deve essere progettato attentamente per garantire che superi l'altezza massima del montante dei carrelli elevatori che operano all'interno delle corsie.
Questo design aperto è ciò che consente Gestione scaffalature portapallet FIFO . Caricando da un lato e prelevando dall'altro, lo stock più vecchio (il primo pallet inserito) è sempre il primo disponibile nella zona di prelievo. Questa rigorosa rotazione è assolutamente fondamentale per le merci soggette a data controllata, poiché previene il deterioramento e garantisce la conformità alle normative di settore relative alla scadenza del prodotto.
La separazione delle zone di carico e scarico offre inoltre enormi vantaggi in termini di produttività del magazzino. Elimina il traffico trasversale dei carrelli elevatori, riducendo drasticamente la congestione nelle strutture trafficate. I caricatori possono riempire continuamente le corsie dalla banchina di ricezione mentre gli addetti al prelievo prelevano contemporaneamente le scorte per la spedizione in uscita sul lato opposto. Questo flusso di lavoro parallelo massimizza la velocità di rotazione delle scorte e mantiene le attrezzature per la movimentazione dei materiali in movimento in modo efficiente.
| Metrica operativa | Configurazione LIFO | Configurazione FIFO |
|---|---|---|
| Rotazione delle azioni | Scarso (stock più vecchio intrappolato) | Eccellente (titolo più vecchio scelto per primo) |
| Congestione del traffico | Alta (corridoio singolo per carico/scarico) | Basso (corridoi di carico/scarico separati) |
| Tipo di prodotto ideale | Hardware, materiali da costruzione, lunga durata | Alimenti, bevande, prodotti farmaceutici |
| Velocità di produzione | Più lento (richiede il backup) | Più veloce (è possibile il movimento in avanti continuo) |
Nel valutare queste due opzioni ad alta densità, i requisiti di ingombro e layout determinano la fattibilità iniziale. Le configurazioni drive-in richiedono solo una corsia operativa per carrelli elevatori per accedere al blocco di stoccaggio. Ciò massimizza il volume cubico assoluto di storage all'interno di un dato ingombro. Al contrario, le configurazioni drive-through richiedono due corridoi operativi: uno nella parte anteriore e uno nella parte posteriore. Ciò consuma più spazio totale, riducendo leggermente la capacità del volume di stoccaggio totale rispetto a un sistema chiuso. Scambiate una percentuale di densità grezza con i vantaggi operativi del doppio accesso.
Entrambi i sistemi soffrono dell’effetto honeycombing, un fattore critico nel calcolo della capacità di stoccaggio effettiva rispetto a quella teorica. L'honeycombing si verifica quando le posizioni dei pallet vuoti all'interno di una corsia non possono essere utilizzate perché quella corsia è dedicata a uno SKU specifico e mescolare SKU bloccherebbe l'accesso ai pallet posteriori. Se una corsia contiene dieci pallet e in magazzino sono presenti solo sei pallet di quella SKU, quattro posizioni rimangono vuote e inutilizzabili. Le configurazioni drive-through sono leggermente più suscettibili a un grave honeycombing se i tassi di rotazione degli SKU non corrispondono tra le superfici di carico e scarico, portando a corsie parzialmente riempite che coprono l'intera profondità della scaffalatura.
La velocità di produzione e i tempi di ciclo differiscono in modo significativo in base alle manovre richieste dal carrello elevatore. La manovra di retromarcia drive-in aumenta intrinsecamente i tempi di ciclo. Gli operatori devono entrare lentamente, posizionare il carico, guardarsi alle spalle e uscire dalla corsia stretta in retromarcia. Questo costante cambio di marcia e di direzione rallenta le operazioni. Al contrario, la natura a doppio accesso di una configurazione FIFO consente modelli di traffico più snelli, mantenendo caricatori e raccoglitori nelle rispettive zone e mantenendo un ritmo operativo più fluido.
La compatibilità delle attrezzature per la movimentazione dei materiali (MHE) è un vincolo rigoroso per entrambi i progetti. I carrelli elevatori standard a portata larga non possono entrare in questi sistemi. Le strutture devono utilizzare carrelli retrattili specializzati o carrelli elevatori controbilanciati con telaio stretto. Inoltre, le dimensioni del tettuccio di protezione del carrello elevatore devono essere attentamente misurate rispetto allo spazio interno delle corsie delle scaffalature. Se il tettuccio di protezione è troppo largo, colpirà le guide di supporto dei pallet o i montanti, causando danni catastrofici alla struttura.
| Specifiche tecniche | Sistema Drive-In Sistema | Drive-Through |
|---|---|---|
| Requisiti del corridoio | Corridoio unico di accesso | Doppio corridoio di accesso (anteriore e posteriore) |
| Metodo della stabilità strutturale | Controventatura diagonale posteriore | Travi di collegamento superiori |
| Manovra del carrello elevatore | Entra, fai retromarcia | Entra, esci dall'estremità opposta |
| Rischio di nido d'ape | Da moderato ad alto | Alto (richiede una rigorosa gestione della corsia) |
L'utilizzo dei carrelli elevatori all'interno di strette strutture in acciaio introduce gravi rischi che richiedono misure di mitigazione. La standardizzazione dei pallet non è negoziabile. Poiché i pallet poggiano solo su guide laterali continue anziché su travi a gradini completamente orizzontali, l'integrità strutturale del pallet stesso diventa parte del sistema di scaffalature. I pallet danneggiati, incrinati o non standard si deformano sotto carico. Se un pallet si piega troppo, scivolerà dalle sporgenze di supporto e si schianterà attraverso il sistema, innescando potenzialmente un progressivo collasso dei pallet sottostanti. Le strutture devono applicare rigorosi protocolli di ispezione dei pallet, rifiutando qualsiasi pallet GMA o CHEP con fondo mancante o traverse compromesse prima che entri nel sistema.
L'integrità strutturale è esposta a minacce costanti derivanti dagli impatti dei carrelli elevatori. Gli operatori entrano direttamente negli spazi stretti, lasciando solo pochi centimetri di spazio su entrambi i lati del telaio. Un leggero errore di calcolo nello sterzo fa sì che il carrello elevatore colpisca i telai verticali. Nel tempo, questi impatti ripetuti indeboliscono l’acciaio, compromettendo la capacità portante dell’intero blocco. Per mitigare questo problema, le piastre di base per carichi pesanti devono essere ancorate in profondità nella soletta di cemento. Le protezioni delle colonne, spesso chiamate deflettori, devono essere imbullonate al pavimento davanti a ogni montante. Molte strutture utilizzano anche gambe anteriori incassate, inclinando la parte inferiore del telaio lontano dal raggio di sterzata del carrello elevatore, e installano guide di scorrimento montate a pavimento per carichi pesanti per incanalare fisicamente i pneumatici del carrello elevatore in modo sicuro attraverso le corsie.
La sicurezza e la visibilità dell'operatore rappresentano sfide continue. L'interno di un sistema a corsia profonda è buio e la visibilità diminuisce in modo significativo man mano che l'operatore entra più in profondità nella struttura. Posizionare accuratamente un pallet sui binari ad altezze elevate richiede estrema precisione. Sono obbligatori protocolli di allenamento rigorosi. Gli operatori devono comprendere l'oscillazione del montante e come avvicinarsi alla scaffalatura perfettamente in squadro. Le strutture dovrebbero dotare i propri MHE di un robusto tettuccio di protezione per proteggere gli operatori dalla potenziale caduta di detriti. Inoltre, l'installazione di sistemi di guida laser opzionali sui montanti del carrello elevatore aiuta gli operatori ad allineare perfettamente le forche con le guide di supporto dei pallet, riducendo il rischio di spingere i pallet fuori dalle sporgenze.
La planarità del pavimento è un altro fattore critico di implementazione. Poiché le tolleranze all'interno delle corsie sono così strette, una lastra di cemento irregolare farà inclinare il montante del carrello elevatore mentre entra nel sistema. Un montante inclinato anche di pochi gradi rispetto al pavimento si traduce in un'oscillazione di diversi centimetri nella parte superiore della scaffalatura, facendo sì che il carrello elevatore colpisca le rotaie o i telai. Prima dell'installazione, un ingegnere strutturale deve esaminare la soletta per assicurarsi che soddisfi le rigorose specifiche di planarità e livellamento richieste per le operazioni in corsia profonda.
La scelta tra queste due configurazioni ad alta densità è raramente una questione di preferenza. Si tratta di un requisito rigoroso dettato dalla durata di conservazione del prodotto, dalle esigenze di rotazione dell'inventario e dall'impronta disponibile della struttura. La massimizzazione della densità assoluta in un'area ristretta con merci non deperibili indica direttamente una configurazione a corridoio singolo. Al contrario, se è richiesta per legge o a livello operativo una rigorosa rotazione dei prodotti, la configurazione a doppio corridoio è obbligatoria.
Conduci un'analisi completa della velocità degli SKU per determinare se le dimensioni dei lotti sono sufficientemente grandi da prevenire gravi fenomeni di honeycombing nelle corsie profonde.
Misura accuratamente lo spazio disponibile sul pavimento per confermare che puoi ospitare i corridoi a doppio accesso richiesti per una configurazione FIFO.
Controlla il tuo attuale pool di pallet per garantire che tutti i pallet soddisfino i rigorosi requisiti strutturali per poggiare su guide laterali continue senza deviarsi.
Consultare un ingegnere strutturale per progettare un sistema con tolleranze di sicurezza adeguate, piastre di base per carichi pesanti e binari di guida montati a pavimento.
R: Le scaffalature drive-in sono dotate di un unico punto di accesso, che impone un flusso di inventario LIFO e utilizza un rinforzo diagonale posteriore per la stabilità. Le scaffalature drive-through sono dotate di doppi punti di accesso, consentendo un flusso di inventario FIFO e richiedendo un rinforzo superiore per mantenere entrambe le estremità aperte per il traffico dei carrelli elevatori.
R: No. Il singolo punto di accesso impone rigorosamente un flusso LIFO. Tentare di ottenere il FIFO in questa configurazione richiederebbe operazioni di riimpilamento massicce e inefficienti, costringendo gli operatori a rimuovere tutti i pallet anteriori solo per accedere allo stock più vecchio sul retro.
R: Poiché le corsie sono profonde, gli operatori possono accedere solo al pallet più anteriore di ciascuna corsia. Ciò riduce drasticamente il numero di fronti di prelievo disponibili, rendendo questi sistemi altamente inefficienti per le strutture che gestiscono un’elevata varietà di SKU a basso volume.
R: I sistemi drive-in utilizzano robusti rinforzi diagonali posteriori sulla parte posteriore chiusa per la massima stabilità. I sistemi drive-through devono rimanere aperti su entrambe le estremità, richiedendo agli ingegneri l'uso di tiranti superiori specializzati o rinforzi sopraelevati per stabilizzare i telai.
R: Le strutture devono utilizzare carrelli controbilanciati o retrattili con dimensioni del telaio inferiori alla corsia interna della scaffalatura. Questi carrelli elevatori spesso richiedono tettucci di protezione specializzati per proteggere gli operatori e impedire che l'attrezzatura colpisca le guide di supporto interne.
R: Implementare robuste protezioni fisiche, tra cui binari guida montati a pavimento, protezioni per colonne per carichi pesanti e gambe anteriori incassate. Inoltre, applicare una rigorosa standardizzazione dei pallet per prevenirne la deflessione e imporre una rigorosa formazione degli operatori per la navigazione in corsie strette.
R: L'honeycombing si verifica quando le corsie parzialmente vuote sono dedicate a singole SKU, lasciando dietro di sé posizioni di pallet inutilizzabili. Questa inefficienza riduce significativamente la densità di stoccaggio massima teorica dei sistemi a corsia profonda.


